





Evaluación de seguridad de pigmentos para micropigmentación: control de calidad de seis niveles, desde la trazabilidad de las materias primas hasta la esterilización del lote

Introducción
Si le preguntas a una artista de PMU qué hace para garantizar la seguridad de los pigmentos, la respuesta más común es: «Compruebo la certificación». Se asume que si un producto tiene el marcado CE o está registrado ante la FDA, la cuestión de la seguridad queda resuelta.
Esta suposición es comprensible, pero errónea. Un documento de certificación responde a la pregunta: «¿Cumple este producto la norma en el momento de la prueba?». Un sistema de control de calidad responde a la pregunta: «¿Cumple cada lote de este producto la norma de forma consistente, cada vez que se envía?». En la brecha entre estas dos respuestas es donde se producen los incidentes relacionados con la seguridad de los clientes, y es más amplia de lo que la mayoría de las artistas creen.
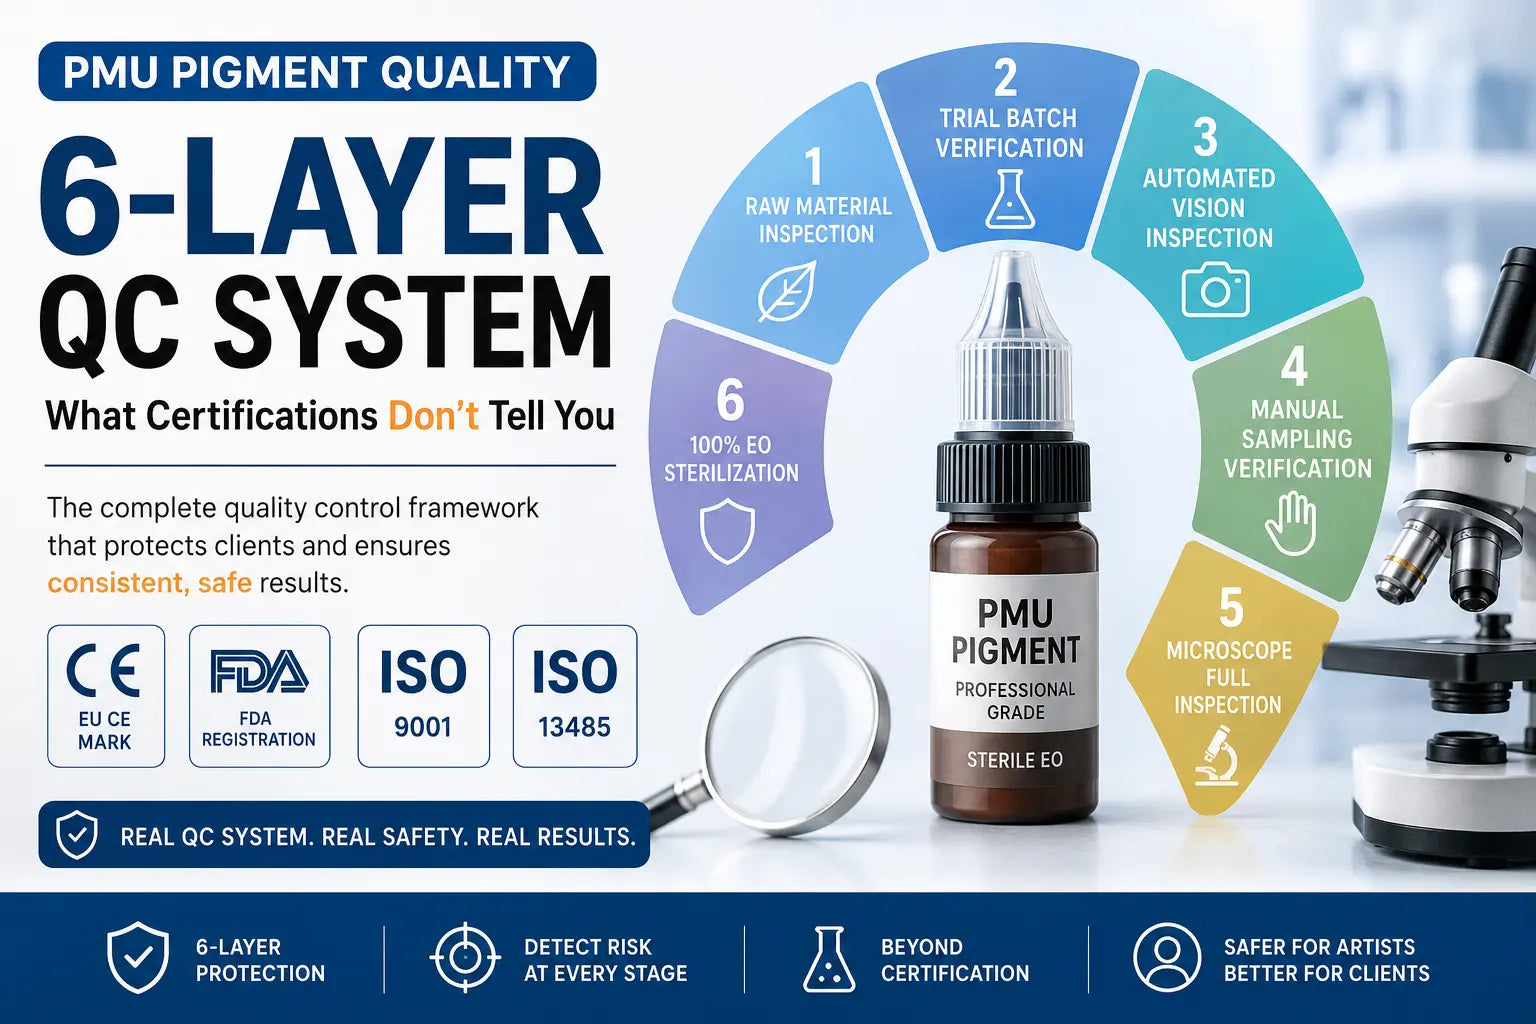
Este artículo detalla el sistema completo de control de calidad de seis capas que debe operar continuamente un fabricante de pigmentos de calidad profesional, no como una afirmación publicitaria, sino como una infraestructura de calidad documentada y auditable. Comprender este sistema marca la diferencia entre seleccionar pigmentos basándose en información incompleta y tomar una decisión de compra verdaderamente informada.
El problema de fondo: por qué «Tener certificación» no es lo mismo que «Tener un sistema de control de calidad»
La certificación responde a una pregunta; un sistema de control de calidad responde a muchas
El marcado CE o el registro ante la FDA suelen basarse en la prueba de una formulación específica del producto, que a menudo se somete a pruebas una sola vez, o como mucho unas pocas veces, cuando el producto se presenta por primera vez para su certificación. Los resultados de las pruebas confirman que la formulación presentada cumplía los umbrales de seguridad en el momento de la prueba.
Lo que la certificación no confirma:
- Que cada lote de materia prima utilizado en la producción tenga la misma composición que el lote que se probó
- Que el proceso de fabricación se ejecute de forma consistente lote tras lote
- Que el proceso de esterilización abarque cada frasco y no solo una muestra estadística
- Que los puntos de control de calidad se lleven a cabo realmente en cada serie de producción
La distinción entre «tener certificación» y «tener un sistema de control de calidad» es la diferencia entre una fotografía y un vídeo continuo. Una confirma un momento; la otra confirma un comportamiento continuo.
Dónde se encuentran realmente las deficiencias de calidad
Los puntos específicos de fallo en la calidad de los pigmentos que las certificaciones no abordan sistemáticamente:
Variación entre lotes de materia prima: Las materias primas de los pigmentos —colorantes de óxido mineral, extractos vegetales, emulsionantes— presentan variaciones naturales entre lotes en . Si las materias primas entrantes no se prueban antes de cada serie de producción, un lote de calidad inferior puede entrar en el proceso de fabricación sin ser detectado, independientemente de lo que diga el documento de certificación sobre la formulación.
Consistencia del proceso de fabricación: El sistema de emulsión del pigmento de PMU (la estructura de aceite y agua que transporta las moléculas de color) requiere parámetros de mezcla precisos. Si los parámetros varían, el resultado puede ser una distribución desigual de las moléculas de pigmento en el frasco o una separación de fases (división del aceite y el agua) que no es visible pero afecta. Sin un seguimiento del proceso en tiempo real, estos defectos llegan al producto terminado.
Cobertura de la esterilización: «La esterilización de muestras» (esterilización de una muestra) —en la que se esteriliza una muestra estadística de cada lote en lugar de cada frasco— es una práctica para reducir costes que deja una parte de cada lote sin esterilizar. Esto no es aceptable para un producto que se implantará en la piel humana. La esterilización al 100 % con óxido de etileno (EO) —en la que se esteriliza cada frasco— es el estándar profesional.
Alcance de la detección: Las pruebas de metales pesados y microorganismos son necesarias, pero no suficientes. Un perfil de seguridad completo requiere pruebas de sensibilización cutánea, evaluación de la citotoxicidad y pruebas de estabilidad fotoquímica: el protocolo de pruebas profesional exhaustivo de 19 puntos que realizan los fabricantes de buena reputación, pero que los productos económicos omiten.
El sistema de control de calidad de seis capas: qué hace realmente cada capa
Capa 1: Inspección de entrada de materias primas —La base de todo
El primer punto de control de cualquier sistema de calidad real es la inspección de entrada de materias primas: comprobar cada lote de antes de que entre en el proceso de producción. Aquí es donde el sistema de calidad demuestra su eficacia o revela su ausencia.
Lo que cubre una inspección de entrada de materias primas adecuada:
- Verificación de la concentración del pigmento: Uso de espectrofotometría para medir la intensidad del color (valor de croma) de cada lote en comparación con la especificación estándar. Cualquier lote fuera del rango de concentración aceptable se rechaza, independientemente de su aspecto.
- Pruebas de carga microbiana: recuento total en placa, E. coli, Staphylococcus aureus —múltiples pruebas de indicadores. Las materias primas con cargas microbianas por encima del umbral de calidad profesional no entran en producción, sin excepciones.
- Detección de metales pesados: Pruebas según las normas cosméticas permanentes ResAP de la UE, que establecen límites específicos para plomo, cadmio, mercurio, arsénico y otros metales pesados. Esto no es opcional: es la verificación de seguridad fundamental.
El principio básico de la capa de inspección de entrada: ninguna materia prima no cualificada entra en producción. Esto parece básico, pero es el punto de control más importante de toda la cadena de calidad. Si esta capa no funciona, ninguna inspección posterior puede compensar una materia prima contaminada.
Capa 2: Verificación del lote de prueba —Validación de la estabilidad de la formulación antes de la producción en masa
Cada nueva formulación de pigmento, o cualquier reformulación de un producto existente, debe someterse a una producción de prueba antes de iniciar la producción en masa. Los lotes de prueba sirven de puente entre I+D y la fabricación a gran escala.
La verificación del lote de prueba comprueba:
- Comparación de la consistencia del color: Las muestras de prueba se comparan visual y mediante instrumentos con la muestra de color estándar —comprobando , y con la especificación del diseño
- Pruebas de estabilidad centrífuga: Estrés físico mediante centrifugación de alta velocidad —pruebas de separación de fases, floculación o exudación de aceite que harían que el producto fuera inestable en el uso real
- Cribado preliminar de sensibilización cutánea: Muestreo de los lotes de prueba para la evaluación inicial de la sensibilización cutánea, identificando riesgos potenciales antes de que la formulación se defina para la producción en masa
La verificación del lote de prueba es la última línea de defensa antes de que la producción en masa defina una formulación potencialmente defectuosa. Sin esta capa, los errores de formulación de I+D llegan a la línea de producción y, potencialmente, al mercado.
Capa 3: Inspección visual automatizada —Detección de defectos en tiempo real a la velocidad de producción
El muestreo manual no puede seguir el ritmo de las líneas de producción de alto volumen. Los sistemas de inspección visual automatizada realizan análisis de imágenes en tiempo real en cada frasco mientras pasa por el proceso de llenado.
La inspección visual automatizada suele abarcar:
- Detección del nivel de líquido: Confirmación de que el volumen de llenado está dentro del rango de la especificación estándar para cada frasco
- Inspección de la limpieza de la boca del frasco: Identificación de derrames, contaminación cruzada o materia extraña en la superficie de sellado
- Detección de la integridad de la etiqueta: Confirmación de la presencia de la etiqueta, su legibilidad, su posicionamiento correcto y la ausencia de defectos de impresión
La ventaja crítica de la inspección visual automatizada: cambia el control de calidad de «detectar y rechazar después de la producción» a «interceptar en tiempo real durante la producción». Los frascos defectuosos se identifican y se retiran antes de convertirse en productos terminados, no se detectan en el control de calidad y se desechan como residuos de producto terminado.
Capa 4: Verificación mediante muestreo manual —La capa que las máquinas no pueden reemplazar
La inspección automatizada se encarga de las dimensiones cuantificables y de la comparación de patrones del control de calidad. Pero algunos atributos de calidad requieren el juicio profesional humano que ningún algoritmo puede replicar actualmente.
La verificación mediante muestreo manual abarca:
- Evaluación de la textura y el tacto: Evaluación profesional de la consistencia del pigmento, el grado de emulsión y el tacto —detectando anomalías que los sistemas de imagen no pueden ver
- Evaluación del olor: Apertura de frascos para evaluar si hay algún olor anormal que indique deterioro o contaminación microbiana
- Revisión de unidades marcadas: Reinspección humana de cualquier unidad marcada por el sistema automatizado como potencialmente no conforme —tomando la decisión final sobre si deben rechazarse
El muestreo manual complementa la inspección automatizada: se encarga de las dimensiones de calidad que requieren juicio profesional, mientras deja que las máquinas manejen las tareas de inspección de alto volumen y basadas en patrones para las que están mejor adaptadas.
Capa 5: Inspección completa con microscopio —La capa que detecta lo que los macroscopios pasan por alto
La inspección con microscopio es donde el sistema de control de calidad de seis capas alcanza su mayor nivel de detalle: examina el pigmento a nivel de partícula para verificar las características físicas de calidad que determinan cómo se comporta el pigmento en la piel.
La inspección completa con microscopio abarca:
- Evaluación de la dispersión de partículas: A 400x de aumento óptico, se examina si las partículas de pigmento están distribuidas uniformemente y sin agregación significativa. Un pigmento mal disperso produce bloques de color desiguales en la piel, un defecto que no es visible en el frasco, pero que se hace evidente después de la implantación
- Verificación del tamaño de partícula: Medición del diámetro medio de las partículas para confirmar que se encuentra dentro del rango seguro y eficaz. Las partículas demasiado grandes provocan una mala liberación del color y posibles reacciones de cuerpo extraño; las partículas demasiado pequeñas pueden metabolizarse demasiado rápido, causando una decoloración prematura
- Cribado de contaminantes: Examen de alta magnificación para detectar materia extraña que no sea pigmento —partículas que no deberían estar allí, lo que indica un problema de contaminación en el proceso de fabricación
La inspección completa con microscopio es el punto de control final de la calidad física: garantiza que, a nivel microscópico, cada lote cumpla el mismo estándar que todos los demás. Sin esta capa, los defectos a nivel de partícula llegan al mercado sin ser detectados.
Capa 6: Esterilización al 100 % con EO —El punto final innegociable
La esterilización es donde el sistema de control de calidad se encuentra con el propósito fundamental de seguridad del producto. El pigmento de PMU se implanta en la piel: debe estar libre de todos los microorganismos viables, sin excepción.
Los tres métodos principales de esterilización utilizados en la industria de los pigmentos:
- Esterilización con EO (óxido de etileno): Penetra en el embalaje y las paredes del frasco para matar todos los microorganismos viables, incluidas las esporas bacterianas. La temperatura se controla para evitar afectar la estructura molecular del pigmento. Requiere una aireación adecuada después de la esterilización para eliminar el EO. Este es el estándar profesional para el pigmento de PMU.
- Irradiación gamma: Esterilización eficaz, pero puede afectar la estructura molecular del pigmento, provocando potencialmente un cambio de color o una degradación con el tiempo. Menos preferida para las formulaciones de pigmentos de PMU.
- Esterilización por filtración: Filtra los microorganismos, pero no aborda las endotoxinas ni los metabolitos bacterianos termoestables. No es suficiente por sí sola para un producto implantado en tejido dérmico.
Cobertura al 100 % frente a cobertura de muestra: Algunos fabricantes utilizan la «esterilización de muestras»: prueban una muestra estadística de cada lote y asumen que el resto está estéril basándose en la validación del proceso. Esto no es aceptable para el pigmento de PMU profesional. Cada frasco que se implantará en un cliente debe esterilizarse, no una muestra del lote ni un sustituto estadístico. La esterilización al 100 % con EO es el estándar profesional que los fabricantes de buena reputación aplican sin excepción.
El estándar ResAP: lo que realmente requiere el cumplimiento de la UE
El alcance de ResAP (Resolución AP) de la UE para pigmentos de PMU
El estándar cosmético permanente ResAP de la UE es el punto de referencia de calidad regional más reconocido para los pigmentos de PMU. Establece requisitos específicos que van más allá de lo que cubren las regulaciones cosméticas generales:
- Control de sustancias de gran preocupación: ResAP prohíbe o limita sustancias específicas que están permitidas en cosméticos generales, pero no en implantes cosméticos permanentes, obligando a los fabricantes a aplicar una evaluación más estricta de los proveedores de materias primas
- Requisitos de pureza de colorantes: Los pigmentos de óxido mineral deben cumplir grados de pureza específicos, sin contener otras impurezas metálicas que puedan causar reacciones cutáneas inesperadas
- Control de aminas aromáticas: Ciertos colorantes azoicos pueden descomponerse bajo condiciones específicas para producir aminas aromáticas, que son sensibilizantes conocidos. ResAP establece límites de detección extremadamente estrictos para estas sustancias: el cumplimiento requiere eliminarlas en la etapa de diseño, no detectarlas en el
El cumplimiento de ResAP no es un evento de certificación único: es un compromiso continuo de control de la formulación. El estándar requiere que el fabricante aplique controles de nivel ResAP a cada lote de cada producto, no solo al lote que se presentó para la prueba inicial.
La matriz de las cuatro certificaciones principales: cómo se ve el cumplimiento total
Un fabricante de pigmentos de calidad profesional debe poseer una matriz de certificación que cubra cuatro dimensiones de calidad distintas:
| Certificación | Dimensión de calidad | Qué valida |
|---|---|---|
| Registro ante la FDA | Seguridad del producto (mercado de EE. UU.) | Cumplimiento de la formulación, precisión del etiquetado, registro de la instalación |
| Marcado CE de la UE | Seguridad del producto (mercado de la UE) | Cumplimiento de ResAP, pruebas de sensibilización cutánea, límites microbianos |
| ISO 9001 | Sistema de gestión de calidad | Control de procesos, documentación, trazabilidad, procedimientos de acciones correctivas |
| ISO 13485 | Fabricación de dispositivos médicos | Entorno de producción, validación de procesos, trazabilidad de lotes, cumplimiento normativo —grado de dispositivo médico |
La ISO 13485 es el factor diferenciador. Esta certificación está diseñada para fabricantes de dispositivos médicos: requiere controles del entorno de producción, validación de procesos y trazabilidad de lotes a un nivel significativamente superior al de la fabricación cosmética estándar. Solo un pequeño número de fabricantes de pigmentos de PMU en todo el mundo ha obtenido la certificación ISO 13485. Cuando una marca posee las cuatro certificaciones, ha construido una infraestructura de gestión de calidad que va más allá del cumplimiento cosmético hasta el ámbito de los dispositivos médicos.
Cómo evaluar si el sistema de control de calidad de una marca es real
Cuatro preguntas que debe hacer a su proveedor
1. ¿Puede proporcionar informes de pruebas de los lotes específicos que estoy comprando, no solo un certificado general del producto?
Un sistema de calidad real produce documentación para cada lote. El «certificado general del producto» confirma que la formulación se probó en algún momento. El «informe de pruebas del lote» confirma que los frascos específicos que está recibiendo se probaron y cumplieron las especificaciones. Si el proveedor no puede proporcionar documentación específica del lote, eso es un problema de transparencia de calidad.
2. ¿Su esterilización tiene una cobertura del 100 % o es un muestreo estadístico?
Si la respuesta es cualquier otra cosa que no sea «se esteriliza el 100 % de cada frasco antes de enviarlo», eso es una brecha de seguridad. La esterilización de muestras deja un porcentaje de cada lote sin esterilizar, y no hay forma de saber qué frascos de su pedido son los que no están esterilizados.
3. ¿Qué cubre su certificación ISO 13485: la instalación, la línea de productos o un modelo de producto específico?
El alcance importa. Una certificación que cubre toda la instalación y todos los productos es significativamente más significativa que una que cubre una sola línea de productos o un solo modelo de producto. Pregunte por el alcance de la certificación y verifíquelo con el organismo emisor.
4. ¿Cómo manejan la variación entre lotes de materia prima?
Si la respuesta implica cualquier cosa que no sea «probamos cada lote entrante contra la especificación antes de liberarlo a producción», el sistema de calidad tiene una brecha en el punto de control más crítico. La variación de la materia prima es la fuente más común de inconsistencia de lote a lote, y es lo primero que aborda un sistema de control de calidad real.
Por qué los controles del proceso de producción determinan la calidad final
Estabilidad de la emulsión: la base de la consistencia del color
El pigmento de PMU es fundamentalmente un sistema de emulsión: los extractos vegetales a base de agua y los portadores de pigmento en fase oleosa deben mezclarse a fondo y permanecer estables. Si el proceso de emulsificación no se controla con precisión, el resultado es:
- Separación de fases antes del uso: el pigmento se asienta, el fondo del frasco es más oscuro que la parte superior
- Distribución desigual del color en la piel: grupos de pigmento concentrado junto a áreas con color insuficiente
- Cambio de consistencia con el tiempo: los frascos abiertos cambian de viscosidad y comportamiento a medida que la emulsión se rompe
Los fabricantes profesionales utilizan emulsificación por cizallamiento a baja velocidad combinada con desaireación al vacío: esta combinación garantiza una mezcla completa, elimina las burbujas de aire que podrían afectar la distribución del color y produce un producto físicamente estable que se mantiene consistente desde la primera hasta la última gota.
Distribución del tamaño de partícula: el parámetro que lo determina todo
La distribución del tamaño de partícula del pigmento determina tres características críticas de rendimiento:
- Comportamiento de liberación del color: Las partículas del tamaño correcto liberan el color de forma predecible durante la implantación, produciendo una saturación uniforme
- Duración de la retención: Las partículas en el rango de tamaño correcto (aproximadamente 0,020 μm a nanoescala) son lo suficientemente pequeñas para ser fagocitadas por los fibroblastos e integradas en la matriz dérmica, produciendo una retención estable a largo plazo
- Tasa de eliminación metabólica: Las partículas demasiado pequeñas se metabolizan demasiado rápido, causando una decoloración prematura. Las partículas demasiado grandes desencadenan la eliminación inmunológica, causando también decoloración y una posible migración
Estos parámetros deben diseñarse en la etapa de I+D y validarse mediante pruebas de lotes piloto, no adivinarse ni dejarse al azar.
Preguntas frecuentes
¿Cuál es la capa de inspección de calidad más importante en el sistema de control de calidad de seis capas?
Las seis capas son necesarias: el sistema es tan fuerte como su capa más débil. Sin embargo, la capa de inspección de materias primas entrantes (Capa 1) es la más fundamental, porque evita que las materias primas de baja calidad entren en la producción en primer lugar. Si las materias primas contaminadas o que no cumplen las especificaciones llegan al proceso de fabricación, ninguna inspección posterior puede compensarlo por completo. Una marca con una Capa 1 sólida y capas posteriores más débiles seguirá superando a una marca que omite la Capa 1 y confía en las pruebas.
Mi proveedor de pigmentos dice que su producto tiene la «certificación CE». ¿Es suficiente para verificar su seguridad?
El marcado CE confirma que el producto superó las pruebas de seguridad de la formulación específica que se presentó. No confirma que se pruebe cada lote, que se verifiquen las materias primas de cada lote, que la esterilización alcance todas las botellas ni que el proceso de fabricación esté controlado de manera constante. Para una verificación de seguridad significativa, busque el marcado CE combinado con la norma ISO 9001 (consistencia del proceso) e, idealmente, con la norma ISO 13485 (estándares de fabricación de grado médico). La matriz de certificaciones es lo que proporciona una verdadera garantía: una sola certificación es un punto de partida, no una respuesta completa.
¿Cómo puedo verificar que la afirmación de un proveedor de esterilización con óxido de etileno (OE) al 100 % se aplica realmente a mi pedido?
Solicite el certificado de esterilización del lote específico del que procede su pedido. Un certificado de esterilización de lote debe mostrar los parámetros de esterilización (concentración de OE, tiempo de exposición, temperatura, duración de la aireación) y confirmar una cobertura del 100 %. Si el proveedor solo entrega un documento general de validación de esterilización sin datos específicos del lote, es un indicio de que es posible que no se mantengan registros de esterilización específicos de cada lote. Los fabricantes de buena reputación mantienen registros completos de esterilización de cada lote de producción y pueden proporcionar documentación específica del lote si se les solicita.
¿Por qué algunos pigmentos cambian de color o se vuelven más líquidos después de almacenarse durante unos meses?
Por lo general, se trata de uno de estos dos fallos: (1) Ruptura de la emulsión: la emulsión de aceite y agua que transporta el pigmento es físicamente inestable en las condiciones de almacenamiento, lo que provoca que la formulación se separe o que cambie la viscosidad. Esto es un problema de calidad de fabricación, no de manipulación. (2) Oxidación: las moléculas del pigmento reaccionan con el oxígeno que penetra en el cierre de la botella con el paso del tiempo, lo que provoca un cambio de color. Los fabricantes profesionales utilizan cierres herméticos para las botellas y ofrecen pautas de almacenamiento (lejos de la luz solar directa, a una temperatura constante) para minimizar este problema. Si un pigmento cambia significativamente en unas semanas o meses después de su compra, la ingeniería de estabilidad de la formulación es inadecuada; vale la pena plantearlo al proveedor y considerar otra marca para futuras compras.
¿Es más seguro un pigmento «natural» que uno sintético?
No necesariamente. «Natural» se refiere al origen del pigmento, no a su pureza ni a su perfil de seguridad. Los pigmentos de origen vegetal pueden contener alérgenos, concentraciones variables de compuestos y riesgos de contaminación microbiana, al igual que los pigmentos sintéticos. Lo importante no es el origen, sino el procesamiento: ¿se ha refinado la materia prima para eliminar las impurezas y se ha probado su seguridad? Un pigmento de calidad profesional, ya sea mineral o de origen vegetal, habrá sido sometido a los mismos procesos de purificación, pruebas y control de calidad. El marketing basado en el origen («natural», «mineral», «orgánico») no es un indicador de seguridad; en su lugar, solicite informes de pruebas realizados por terceros y documentación de certificación.
Conclusiones clave
- Un documento de certificación confirma que «esta formulación superó las pruebas en algún momento»; no confirma que «cada lote cumpla la norma cada vez que se envía». En esa distinción es donde se producen los fallos de seguridad.
- El sistema de control de calidad de seis capas (inspección de materias primas, lote piloto, visión artificial automatizada, muestreo manual, inspección microscópica, esterilización con OE al 100 %) debe funcionar de manera continua; las brechas entre las capas son por donde los defectos llegan al mercado.
- La cobertura de esterilización con OE al 100 % es el estándar profesional; la «esterilización de muestras» o la «esterilización estadística» dejan algunas botellas sin esterilizar y no son aceptables para un producto implantable.
- El cumplimiento de la normativa ResAP de la UE requiere un control continuo de la formulación, no solo pruebas de certificación iniciales; debe aplicarse a cada lote, no solo a la muestra presentada.
- La matriz de cuatro certificaciones fundamentales (FDA + CE + ISO 9001 + ISO 13485) proporciona la garantía de calidad más significativa; la norma ISO 13485 es el factor diferenciador que distingue la fabricación de grado médico de la de grado cosmético.
- La variación de los lotes de materias primas es la causa más común de la falta de uniformidad entre lotes; una inspección adecuada de cada lote entrante es el punto de control fundamental que la inspección posterior no puede compensar por completo.
- El marketing basado en lo «natural» o lo «mineral» no es un indicador de seguridad; solicite informes de pruebas realizados por terceros y documentación de los lotes, independientemente del discurso sobre su origen.
