
Évaluer la sécurité des pigments de maquillage permanent : six niveaux de contrôle, de la traçabilité des matières premières à la stérilisation des lots

Introduction
Demandez à une artiste PMU comment elle assure la sécurité des pigments : la réponse la plus fréquente est « je vérifie la certification ». On suppose qu’un marquage CE ou un enregistrement FDA règle la question de la sécurité.
Cette supposition est compréhensible, mais erronée. Un document de certification répond à « ce produit respecte-t-il la norme au moment du test ? ». Un système qualité répond à « chaque lot respecte-t-il constamment la norme à chaque expédition ? ». C’est dans cet écart, plus grand que beaucoup ne le pensent, que surviennent les incidents de sécurité.
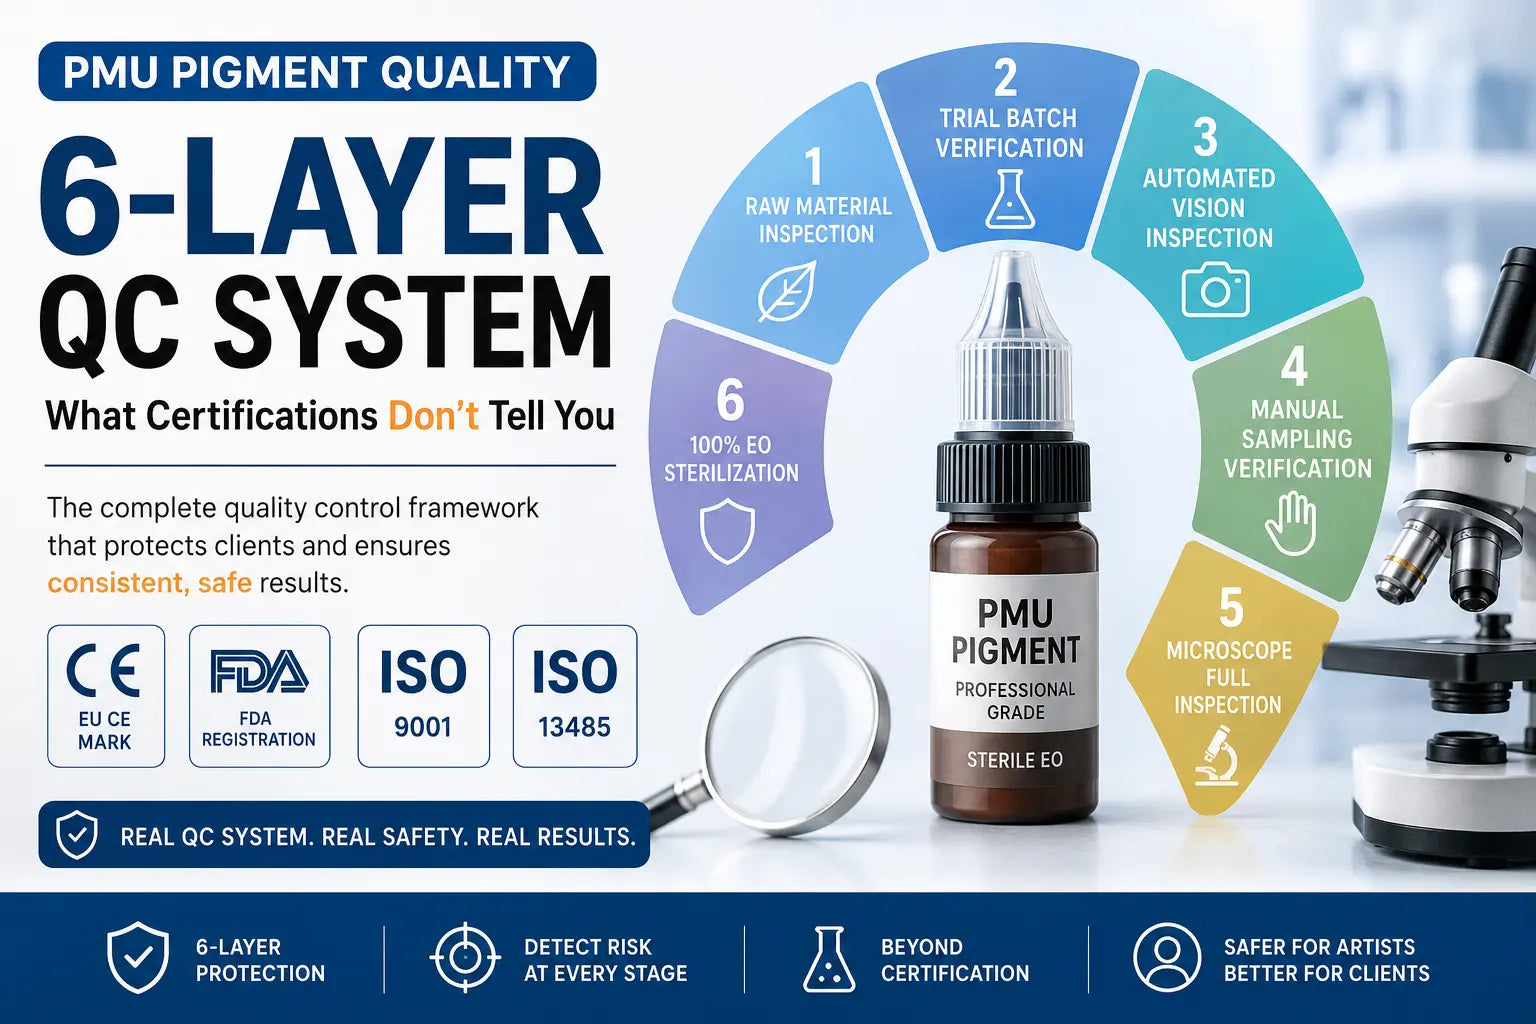
Cet article présente les six niveaux de contrôle qu’un fabricant professionnel devrait faire fonctionner en permanence, comme infrastructure documentée et auditable plutôt que comme argument commercial. Les comprendre permet de passer d’un achat fondé sur des informations incomplètes à une décision éclairée.
Le problème central : certification et système qualité ne sont pas équivalents
La certification répond à une question ; le système qualité à plusieurs
Un marquage CE ou un enregistrement FDA repose généralement sur les essais d’une formulation précise, souvent une seule fois ou quelques fois lors de sa soumission initiale. Les résultats confirment que la formulation soumise respectait alors les seuils de sécurité.
Ce que la certification ne confirme pas :
- Que chaque lot de matières premières a la composition de celui qui a été testé
- Que la fabrication reste constante d’un lot à l’autre
- Que la stérilisation couvre chaque flacon et non un échantillon statistique
- Que les contrôles sont effectivement réalisés à chaque production
La distinction ressemble à celle entre une photographie et une vidéo continue : l’une confirme un instant, l’autre un comportement durable.
Où se trouvent les lacunes de qualité
Les défaillances que les certifications ne couvrent pas systématiquement :
Variation des matières premières entre lots : Les matières premières, oxydes minéraux, extraits végétaux et émulsifiants, présentent des variations naturelles entre lots en et . Sans contrôle avant chaque production, un lot insuffisant peut entrer dans la fabrication sans être détecté, quel que soit le certificat de formulation.
Constance du procédé : L’émulsion, structure huile-eau transportant les molécules colorantes, exige des paramètres précis de mélange. Leur dérive produit une répartition irrégulière dans le flacon ou une séparation de phases invisible mais qui affecte. Sans surveillance en temps réel, ces défauts atteignent le produit fini.
Couverture de stérilisation : « » (stérilisation d’échantillons), où seul un échantillon statistique est stérilisé plutôt que chaque flacon, réduit les coûts mais laisse une partie du lot non stérilisée. Cela est inacceptable pour un produit implanté dans la peau. La stérilisation EO à 100%, de chaque flacon, est la norme professionnelle.
Champ de détection : Les métaux lourds et microbes ne suffisent pas. Il faut aussi sensibilisation, cytotoxicité et stabilité photochimique : le protocole professionnel complet à 19 éléments pratiqué par les fabricants réputés, mais omis par les produits économiques.
Le système à six niveaux : rôle de chacun
Niveau 1 : contrôle à réception des matières premières — la base
Le premier point de contrôle réel est la réception : vérifier chaque lot de avant son entrée en production. C’est là que le système démontre sa réalité ou son absence.
Un contrôle approprié couvre :
- Vérification de la concentration : La spectrophotométrie mesure la force colorante, valeur chromatique, de chaque lot par rapport aux spécifications. Tout lot hors plage est rejeté, quel que soit son aspect.
- Charge microbienne : Flore totale, E. coli, Staphylococcus aureus : plusieurs indicateurs. Une charge supérieure au seuil professionnel interdit l’entrée en production.
- Recherche de métaux lourds : Contrôle selon les normes européennes ResAP de maquillage permanent, fixant des limites pour plomb, cadmium, mercure, arsenic et autres métaux. Ce n’est pas facultatif, mais la base de la sécurité.
Le principe central : aucune matière première non conforme n’entre en production. Cela semble élémentaire, mais c’est le point le plus important de toute la chaîne. Sans ce niveau, aucune inspection ultérieure ne compense des éléments contaminés.
Niveau 2 : validation d’un lot d’essai — vérifier la stabilité avant la série
Toute nouvelle formulation ou reformulation doit passer par une production d’essai avant la grande série. Ces lots relient la R&D à la fabrication industrielle.
La validation vérifie :
- Comparaison de la couleur : Les échantillons sont comparés visuellement et instrumentalement à la référence : vérification de, , et selon les spécifications de conception.
- Stabilité par centrifugation : Contrainte physique à grande vitesse pour détecter séparation, floculation ou exsudation d’huile compromettant la stabilité en utilisation.
- Dépistage préalable de sensibilisation : Des prélèvements des lots d’essai permettent une première évaluation avant de figer la formulation de série.
C’est la dernière protection avant de reproduire massivement une formulation potentiellement défectueuse. Sans elle, les erreurs de R&D atteignent la chaîne puis éventuellement le marché.
Niveau 3 : vision automatisée — détection en temps réel à cadence industrielle
L’échantillonnage manuel ne peut suivre les grandes cadences. Les systèmes de vision analysent chaque flacon par imagerie pendant le remplissage.
Ils couvrent généralement :
- Niveau de liquide : Vérifier que le volume de chaque flacon respecte la plage prévue.
- Propreté de l’ouverture : Repérer déversements, contamination croisée ou corps étrangers sur la surface de fermeture.
- Intégrité de l’étiquette : Vérifier présence, lisibilité, position et absence de défaut d’impression.
L’avantage essentiel est de passer du « détecter et rejeter après fabrication » à l’interception en cours de production. Les flacons défectueux sont retirés avant de devenir des produits finis, plutôt qu’éliminés ensuite comme déchets.
Niveau 4 : vérification manuelle par échantillonnage — irremplaçable
L’automatisation traite les dimensions quantifiables et reconnaissables par motifs. Certaines qualités exigent toutefois un jugement professionnel humain qu’aucun algorithme ne reproduit actuellement.
Le contrôle manuel couvre :
- Texture et sensation au toucher : Évaluation professionnelle de la consistance, du degré d’émulsification et par le toucher, pour détecter les anomalies invisibles à l’imagerie.
- Odeur : Ouvrir des flacons pour rechercher une odeur anormale signalant une détérioration ou une contamination microbienne.
- Réexamen des unités signalées : Un humain inspecte à nouveau les unités potentiellement non conformes et décide de leur rejet.
Le contrôle manuel complète l’automatisation : le jugement traite certaines qualités, tandis que les machines assurent les tâches répétitives à haut volume.
Niveau 5 : inspection microscopique complète — voir ce qui échappe à l’échelle macroscopique
C’est le niveau le plus fin : examiner les particules pour vérifier les propriétés physiques déterminant leur comportement cutané.
Il couvre :
- Dispersion : À 400x en microscopie optique, vérifier une dispersion uniforme sans agrégats importants. Une mauvaise dispersion crée des blocs de couleur dans la peau, invisibles dans le flacon mais évidents après implantation.
- Taille des particules : Mesurer le diamètre moyen pour vérifier la plage sûre et efficace. Trop grosses, les particules libèrent mal la couleur et risquent une réaction à corps étranger ; trop petites, elles peuvent être métabolisées trop vite et s’estomper prématurément.
- Contaminants : Rechercher à fort grossissement des corps étrangers non pigmentaires, révélant une contamination de fabrication.
Dernier contrôle physique, ce niveau vérifie que chaque lot atteint la même norme à l’échelle microscopique. Sans lui, les défauts particulaires passent inaperçus jusqu’au marché.
Niveau 6 : stérilisation EO à 100% — l’étape finale impérative
La stérilisation rejoint la finalité de sécurité : le pigment implanté doit être exempt de tout micro-organisme viable, sans exception.
Les trois principales méthodes du secteur :
- Oxyde d’éthylène, EO : Il traverse emballages et parois pour tuer tous les micro-organismes viables, spores comprises. La température est contrôlée pour préserver la structure moléculaire. Une aération/ appropriée après traitement retire l’EO. C’est la norme professionnelle pour les pigments PMU.
- Irradiation gamma : Efficace, mais susceptible de modifier la structure pigmentaire et de provoquer une dérive de couleur ou une dégradation. Moins privilégiée pour la PMU.
- Filtration : Elle retire les micro-organismes, mais pas les endotoxines ni les métabolites thermostables. Elle ne suffit pas seule pour un produit implanté dans le derme.
Couverture à 100% ou couverture échantillonnée : Certains fabricants pratiquent une « stérilisation d’échantillons », testant une partie du lot et supposant le reste stérile sur la base de la validation. C’est inacceptable pour un pigment professionnel. Chaque flacon destiné à une cliente doit être stérilisé, pas seulement un échantillon ou une approximation statistique. L’EO à 100% est la norme appliquée sans exception par les fabricants réputés.
La norme ResAP : ce qu’exige réellement la conformité européenne
Portée de ResAP, Resolution AP, pour les pigments PMU
La norme européenne ResAP de maquillage permanent est la référence régionale la plus reconnue. Elle impose des exigences au-delà des cosmétiques généraux :
- Substances préoccupantes : ResAP interdit ou limite certaines substances autorisées dans les cosmétiques généraux, mais pas dans les implants permanents, imposant une évaluation renforcée des fournisseurs.
- Pureté des colorants : Les oxydes minéraux doivent respecter des niveaux de pureté précis, sans autres impuretés métalliques susceptibles de provoquer des réactions inattendues.
- Amines aromatiques : Certains colorants azoïques se décomposent sous certaines conditions en amines aromatiques sensibilisantes. ResAP fixe des limites extrêmement strictes : il faut les éliminer dès la conception, pas les détecter dans le
La conformité ResAP n’est pas une certification ponctuelle, mais un engagement continu sur la formulation. Les contrôles doivent s’appliquer à chaque lot de chaque produit, pas seulement à celui soumis initialement.
La matrice des quatre certifications : une conformité complète
Un fabricant professionnel devrait couvrir quatre dimensions distinctes :
| Certification | Dimension qualité | Ce qu’elle valide |
|---|---|---|
| Enregistrement FDA | Sécurité du produit, marché américain | Conformité de formulation, exactitude de l’étiquetage, enregistrement du site |
| Marquage CE européen | Sécurité du produit, marché européen | Conformité ResAP, sensibilisation cutanée, limites microbiennes |
| ISO 9001 | Système de management de la qualité | Maîtrise des procédés, documentation, traçabilité et actions correctives |
| ISO 13485 | Fabrication de dispositifs médicaux | Environnement de production, validation, traçabilité des lots et conformité réglementaire de niveau dispositif médical |
ISO 13485 fait la différence. Conçue pour les fabricants de dispositifs médicaux, elle exige un contrôle de l’environnement, une validation et une traçabilité bien supérieurs à ceux des cosmétiques classiques. Peu de fabricants de pigments PMU dans le monde ont obtenu ISO 13485. Les quatre certifications réunies indiquent une infrastructure dépassant la conformité cosmétique pour atteindre le domaine des dispositifs médicaux.
Comment évaluer la réalité du système qualité d’une marque
Quatre questions à poser au fournisseur
1. Pouvez-vous fournir les rapports des lots précis que j’achète, et pas seulement un certificat général ?
Un système réel documente chaque lot. Le certificat général confirme un test passé ; le rapport du lot confirme que les flacons reçus ont été testés et conformes. L’absence de document propre au lot pose un problème de transparence.
2. La stérilisation couvre-t-elle 100% des flacons ou un échantillon statistique ?
Toute réponse autre que « 100% de chaque flacon est stérilisé avant expédition » révèle une lacune. L’échantillonnage laisse une partie non stérilisée, sans moyen de savoir quels flacons sont concernés.
3. Votre ISO 13485 couvre-t-elle le site, la gamme ou un modèle précis ?
Le périmètre compte. Une couverture de tout le site et de tous les produits est plus significative que celle d’une seule gamme ou d’un modèle. Demandez ce périmètre et vérifiez-le auprès de l’organisme émetteur.
4. Comment gérez-vous les variations des matières premières entre lots ?
Toute réponse autre que « nous testons chaque lot reçu selon les spécifications avant production » révèle une lacune au point le plus critique. La variation des matières premières est la première source d’inconstance et le premier problème traité par un véritable système.
Pourquoi les contrôles de production déterminent la qualité finale
Stabilité de l’émulsion : base de la constance chromatique
Le pigment PMU est fondamentalement une émulsion : extraits végétaux aqueux et véhicules pigmentaires huileux doivent être complètement mélangés et rester stables. Sinon :
- Séparation avant utilisation : dépôt au fond, plus foncé que le haut
- Distribution cutanée inégale : amas concentrés près de zones insuffisamment colorées
- Consistance modifiée dans le temps : changement de viscosité et de comportement après ouverture
Les fabricants professionnels utilisent une émulsification par cisaillement à basse vitesse combinée à une désaération sous vide : cette association mélange complètement, élimine les bulles susceptibles d’altérer la couleur et produit une stabilité physique de la première à la dernière goutte.
Distribution des tailles : le paramètre déterminant
Elle détermine trois caractéristiques essentielles :
- Libération de la couleur : Des particules bien dimensionnées donnent une libération prévisible et une saturation uniforme.
- Durée de rétention : Dans la plage adéquate, environ 0.020μm à l’échelle nanométrique, les particules peuvent être phagocytées par les fibroblastes et intégrées au derme pour une rétention durable.
- Vitesse d’élimination métabolique : Trop petites, elles sont éliminées trop vite ; trop grosses, elles déclenchent une élimination immunitaire, avec estompement et migration possible.
Ces paramètres doivent être intégrés au dès la R&D et validés sur les lots d’essai, pas devinés ni laissés au hasard.
FAQ
Quel est le niveau le plus important des six contrôles ?
Tous sont nécessaires : la solidité dépend du plus faible. Mais la réception, niveau 1, est la base puisqu’elle empêche l’entrée de matières insuffisantes. Aucun contrôle ultérieur ne compense complètement une contamination ou une non-conformité initiale. Une marque forte au niveau 1 et plus faible ensuite reste plus performante qu’une marque omettant le niveau 1 et comptant sur les tests.
Le fournisseur dit « certifié CE » : cela suffit-il ?
Le CE confirme les essais de sécurité de la formulation soumise, mais pas les tests de chaque lot, les matières premières, la stérilisation de chaque flacon ni la constance du procédé. Cherchez l’association CE, ISO 9001 et idéalement ISO 13485. La matrice fournit une véritable assurance ; une seule certification est un point de départ, pas une réponse complète.
Comment vérifier l’application de l’EO à 100% à ma commande ?
Demandez le certificat de stérilisation du lot concerné, indiquant concentration EO, durée d’exposition, température, durée d’aération et couverture à 100%. Un simple document général de validation sans données du lot peut signaler l’absence de dossiers spécifiques. Les fabricants réputés conservent les dossiers complets de chaque lot et les fournissent sur demande.
Pourquoi certains pigments changent-ils de couleur ou se fluidifient-ils après quelques mois ?
Deux mécanismes habituels : (1) rupture de l’émulsion huile-eau sous les conditions de stockage, avec séparation ou changement de viscosité ; c’est un problème de fabrication, pas de manipulation. (2) Oxydation : l’oxygène passant la fermeture réagit avec les molécules. Les fabricants professionnels utilisent des fermetures hermétiques et des consignes de stockage, loin du soleil et à température constante. Un changement important en quelques semaines ou mois révèle une stabilité insuffisante à discuter avec le fournisseur, voire à envisager une autre marque.
Un pigment « naturel » est-il plus sûr qu’un synthétique ?
Pas intrinsèquement. « Naturel » décrit l’origine, pas la pureté ni la sécurité. Les pigments végétaux peuvent contenir allergènes, concentrations variables et contamination microbienne, comme les synthétiques. Le traitement compte : raffinage des impuretés et tests de sécurité. Un produit professionnel, minéral ou végétal, suit les mêmes contrôles. Les mots « naturel », « minéral » ou « biologique » ne prouvent pas la sécurité ; demandez plutôt les rapports tiers et documents de certification.
Points essentiels
- Un certificat confirme un test passé, pas la conformité constante de chaque lot à chaque expédition ; c’est dans cet écart que surviennent les défaillances.
- Les six niveaux, matières premières, lot d’essai, vision, échantillonnage manuel, microscope et EO à 100%, doivent fonctionner continuellement : les lacunes laissent passer les défauts.
- La couverture EO à 100% est la norme professionnelle ; stérilisation d’échantillons ou statistique laisse des flacons non traités et ne convient pas à un produit implanté.
- ResAP exige un contrôle continu de chaque lot et pas seulement l’échantillon de certification initial.
- FDA + CE + ISO 9001 + ISO 13485 forment la matrice la plus significative ; ISO 13485 distingue le niveau dispositif médical du niveau cosmétique.
- Les variations de matières premières sont la première source d’inconstance ; le contrôle de chaque réception est fondamental et ne peut être entièrement compensé ensuite.
- « Naturel » ou « minéral » ne prouve pas la sécurité : demandez essais tiers et documents des lots, quelle que soit l’origine mise en avant.
