



Avaliação da segurança dos pigmentos PMU: seis etapas de controlo, da rastreabilidade à esterilização dos lotes
Introdução
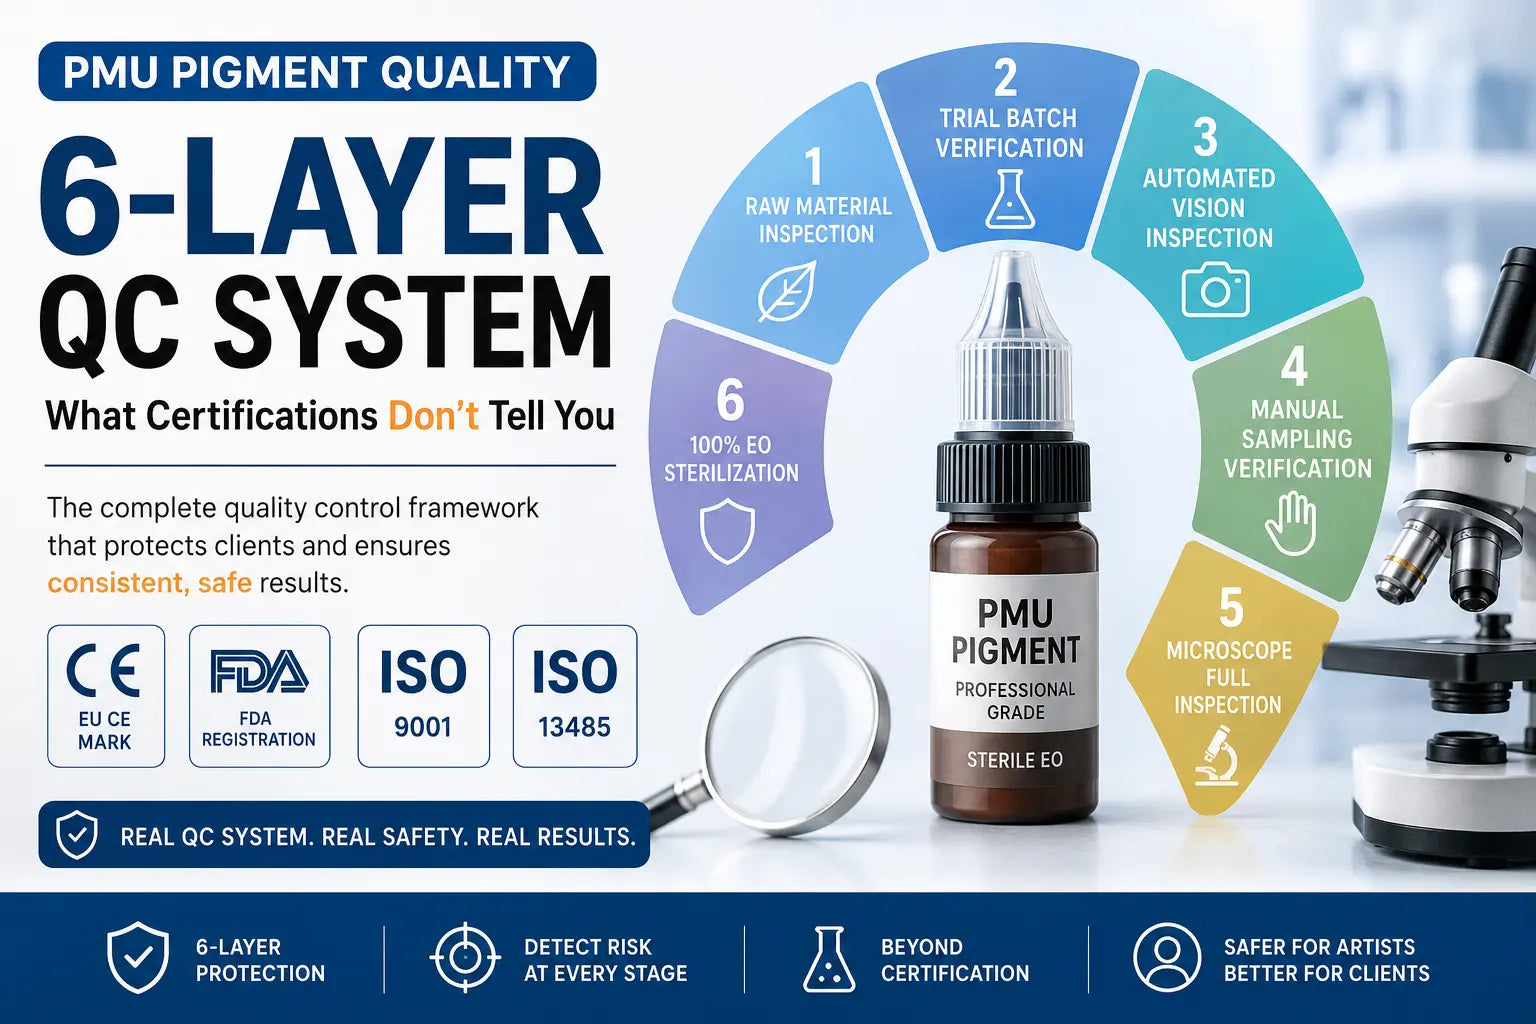
Pergunte a uma profissional de PMU como garante a segurança do pigmento: a resposta mais comum é «verifico a certificação». Pressupõe-se que a marcação CE ou o registo FDA resolvem a questão.
A suposição é compreensível, mas errada. Um certificado responde a «este produto cumpre a norma no momento do ensaio?». Um sistema de qualidade responde a «cada lote cumpre consistentemente a norma sempre que é expedido?». É nesta diferença, maior do que muitos pensam, que surgem incidentes de segurança.
Este artigo apresenta as seis camadas de controlo que um fabricante profissional deve manter continuamente, como infraestrutura documentada e auditável, não apenas publicidade. Compreendê-las permite comprar com informação efetiva em vez de dados incompletos.
O problema central: ter certificação não significa ter um sistema de qualidade
A certificação responde a uma pergunta; o sistema responde a muitas
Uma marcação CE ou registo FDA baseia-se normalmente em ensaios de uma formulação específica, muitas vezes uma vez ou poucas vezes na submissão inicial. Confirmam que a formulação apresentada cumpria então os limites de segurança.
O que não confirmam:
- Que cada lote de matéria-prima tem a composição do lote ensaiado
- Que o processo permanece consistente entre lotes
- Que a esterilização abrange cada frasco e não uma amostra estatística
- Que os controlos são realmente executados em cada produção
A diferença é como fotografia e vídeo contínuo: um confirma um instante, o outro um comportamento continuado.
Onde estão as falhas de qualidade
Pontos que as certificações não abordam sistematicamente:
Variação das matérias-primas entre lotes: Óxidos minerais, extratos vegetais e emulsionantes apresentam variações naturais entre lotes em e . Sem ensaios antes de cada produção, um lote inferior pode entrar no fabrico sem ser detetado, independentemente do certificado.
Consistência do processo: A emulsão óleo-água que transporta as moléculas exige mistura precisa. Desvios criam distribuição desigual ou separação de fases invisível, mas que afeta. Sem monitorização em tempo real, estes defeitos chegam ao produto acabado.
Cobertura da esterilização: «» (esterilização de amostras), em que apenas uma amostra estatística é esterilizada, reduz custos mas deixa parte do lote não esterilizada. Isto é inaceitável num produto implantado na pele. Esterilização EO a 100%, de cada frasco, é o padrão profissional.
Âmbito da deteção:Metais pesados e microrganismos são necessários, mas não bastam. São também precisos sensibilização, citotoxicidade e estabilidade fotoquímica: o protocolo profissional de 19 elementos realizado por fabricantes reputados e omitido nos produtos económicos.
As seis camadas de controlo: o que faz cada uma
Camada 1: inspeção das matérias-primas à receção — a base
O primeiro controlo real verifica cada lote de antes de entrar em produção. É aí que o sistema prova existir ou revela a sua ausência.
Uma inspeção adequada abrange:
- Verificação da concentração: Espectrofotometria para medir a força da cor, valor cromático, de cada lote face à especificação. Qualquer lote fora da concentração aceite é rejeitado, seja qual for o aspeto.
- Carga microbiana: Contagem total, E. coli e Staphylococcus aureus, com vários indicadores. Matérias-primas acima do limite profissional não entram em produção.
- Rastreio de metais pesados: Ensaios segundo as normas europeias ResAP de cosmética permanente, com limites para chumbo, cádmio, mercúrio, arsénio e outros metais. É a verificação fundamental de segurança, não uma opção.
O princípio central: nenhuma matéria-prima não conforme entra em produção. Parece básico, mas é o controlo mais importante. Sem ele, nenhuma inspeção posterior compensa elementos contaminados.
Camada 2: lote experimental — validar a estabilidade antes da produção em massa
Toda a nova formulação ou reformulação deve passar por produção experimental antes da série. Estes lotes ligam a I&D ao fabrico industrial.
A verificação avalia:
- Comparação da cor: Amostras comparadas visualmente e por instrumentos com o padrão: verificar, , e segundo a especificação de conceção.
- Estabilidade por centrifugação: Esforço físico a alta velocidade para detetar separação, floculação ou exsudação de óleo que tornariam o produto instável na utilização.
- Rastreio inicial de sensibilização: Amostragem do lote experimental para identificar riscos antes de fixar a formulação industrial.
É a última defesa antes de reproduzir em massa uma fórmula potencialmente defeituosa. Sem esta camada, erros de I&D chegam à linha e possivelmente ao mercado.
Camada 3: visão automática — detetar defeitos em tempo real à velocidade da linha
A amostragem manual não acompanha grandes volumes. Sistemas de visão analisam imagens de cada frasco durante o enchimento.
Normalmente abrangem:
- Nível do líquido: Confirmar o volume de cada frasco dentro da especificação.
- Limpeza da abertura: Identificar derrames, contaminação cruzada e corpos estranhos na superfície de selagem.
- Integridade do rótulo: Confirmar presença, legibilidade, posição e ausência de defeitos de impressão.
A vantagem é passar de «detetar e rejeitar depois» para intercetar durante a produção. Os frascos defeituosos saem antes de se tornarem produtos acabados, em vez de serem descartados posteriormente como desperdício.
Camada 4: amostragem manual — a parte que as máquinas não substituem
A automação trata atributos quantificáveis e padrões. Outros exigem julgamento profissional humano que nenhum algoritmo reproduz atualmente.
A verificação manual inclui:
- Textura e sensação tátil: Avaliação da consistência, grau de emulsificação e pelo toque, detetando anomalias invisíveis à imagem.
- Odor: Abrir frascos para avaliar odores anormais que indiquem deterioração ou contaminação microbiana.
- Revisão das unidades sinalizadas: Nova inspeção humana das unidades potencialmente não conformes para decidir a rejeição.
A amostragem manual complementa a automação, reservando o julgamento humano para certas qualidades e as máquinas para grandes volumes de tarefas por padrões.
Camada 5: inspeção microscópica completa — o que escapa à observação macroscópica
É a análise mais fina: examinar partículas para verificar as propriedades físicas que determinam o comportamento cutâneo.
Abrange:
- Dispersão das partículas: A 400x de ampliação ótica, verificar dispersão uniforme sem agregação significativa. Uma má dispersão cria blocos de cor na pele, invisíveis no frasco e evidentes depois da implantação.
- Verificação do tamanho: Medir o diâmetro médio para confirmar o intervalo seguro e eficaz. Partículas grandes libertam mal a cor e podem causar reação a corpo estranho; demasiado pequenas podem ser metabolizadas depressa e desvanecer precocemente.
- Contaminantes: Procurar a grande ampliação corpos estranhos não pigmentares que revelem contaminação de fabrico.
É o último controlo físico, garantindo o mesmo padrão microscópico em cada lote. Sem ele, os defeitos particulados chegam ao mercado sem deteção.
Camada 6: esterilização EO a 100% — o ponto final obrigatório
O pigmento é implantado na pele: tem de estar livre de todos os microrganismos viáveis, sem exceção.
Os três métodos principais do setor:
- Óxido de etileno, EO: Atravessa embalagens e paredes dos frascos para eliminar todos os microrganismos viáveis, incluindo esporos. A temperatura é controlada para preservar a estrutura molecular. Exige arejamento/ adequado após o tratamento para remover EO. É o padrão profissional de pigmentos PMU.
- Irradiação gama: Eficaz, mas pode alterar a estrutura e provocar mudanças de cor ou degradação com o tempo. É menos preferida nestas formulações.
- Filtração: Remove microrganismos, mas não endotoxinas nem metabolitos bacterianos termoestáveis. Sozinha, não basta para um produto implantado na derme.
Cobertura a 100% ou por amostra:Alguns fabricantes testam uma amostra estatística e presumem o resto estéril com base na validação. É inaceitável num pigmento profissional. Cada frasco destinado a uma cliente deve ser esterilizado, não apenas uma amostra ou aproximação estatística. EO a 100% é o padrão aplicado sem exceção pelos fabricantes reputados.
A norma ResAP: o que exige a conformidade europeia
Âmbito de ResAP, Resolution AP, nos pigmentos PMU
A norma europeia ResAP é a referência regional mais reconhecida para pigmentos permanentes. Vai além das regras gerais de cosméticos:
- Substâncias preocupantes: Proíbe ou limita substâncias permitidas em cosméticos gerais mas não em implantes permanentes, exigindo avaliação mais rigorosa dos fornecedores.
- Pureza dos corantes: Os óxidos minerais têm de cumprir graus específicos, sem impurezas de outros metais que possam provocar reações inesperadas.
- Aminas aromáticas: Alguns corantes azoicos decompõem-se em certas condições e produzem aminas sensibilizantes. ResAP fixa limites muito rigorosos: devem ser eliminadas na conceção, não detetadas no
A conformidade ResAP não é um evento pontual, mas um compromisso contínuo de controlo da formulação. Deve aplicar-se a cada lote de cada produto, e não apenas à amostra inicial.
A matriz de quatro certificações: conformidade completa
Um fabricante profissional deve abranger quatro dimensões distintas:
| Certificação | Dimensão de qualidade | O que valida |
|---|---|---|
| Registo FDA | Segurança do produto, mercado americano | Conformidade da formulação, exatidão do rótulo e registo da instalação |
| Marcação CE europeia | Segurança do produto, mercado europeu | Conformidade ResAP, sensibilização cutânea e limites microbianos |
| ISO 9001 | Sistema de gestão da qualidade | Controlo de processos, documentação, rastreabilidade e ações corretivas |
| ISO 13485 | Fabrico de dispositivos médicos | Ambiente de produção, validação, rastreabilidade dos lotes e conformidade de nível dispositivo médico |
ISO 13485 é o elemento diferenciador. Concebida para dispositivos médicos, exige controlo ambiental, validação e rastreabilidade muito acima do fabrico cosmético comum. Poucos fabricantes de pigmentos PMU no mundo obtiveram ISO 13485. As quatro certificações reunidas indicam uma infraestrutura que ultrapassa os cosméticos e entra no domínio dos dispositivos médicos.
Como avaliar se o sistema de uma marca é real
Quatro perguntas ao fornecedor
1. Pode fornecer relatórios dos lotes que vou comprar, e não apenas um certificado geral?
Um sistema real documenta cada lote. Um certificado geral confirma um ensaio passado; um relatório específico confirma os frascos recebidos e a conformidade. A ausência desta documentação é um problema de transparência.
2. A esterilização cobre 100% ou uma amostra estatística?
Qualquer resposta diferente de «100% de cada frasco é esterilizado antes do envio» revela uma falha. A amostragem deixa parte sem tratamento e não permite saber quais os frascos afetados.
3. A ISO 13485 cobre a instalação, a gama ou um modelo específico?
O âmbito importa. Abranger toda a instalação e todos os produtos é mais significativo do que uma só gama ou modelo. Peça o âmbito e confirme-o junto do organismo emissor.
4. Como gerem a variação das matérias-primas entre lotes?
Qualquer resposta diferente de «testamos cada lote recebido segundo a especificação antes de o libertar» revela uma falha crítica. A variação é a origem mais comum da inconsistência e o primeiro problema de um sistema real.
Porque os controlos de produção determinam a qualidade final
Estabilidade da emulsão: base da consistência cromática
O pigmento PMU é fundamentalmente uma emulsão: extratos vegetais aquosos e veículos oleosos têm de ficar bem misturados e estáveis. Sem controlo preciso surgem:
- Separação antes do uso: depósito no fundo, mais escuro do que no topo
- Distribuição desigual na pele: aglomerados concentrados junto de zonas com pouca cor
- Mudança de consistência: viscosidade e comportamento alterados após abertura
Os fabricantes profissionais usam emulsificação por cisalhamento a baixa velocidade combinada com desaeração a vácuo : a combinação mistura completamente, elimina bolhas que afetam a distribuição e cria um produto estável da primeira à última gota.
Distribuição dos tamanhos: o parâmetro determinante
Determina três características essenciais:
- Libertação da cor: Partículas de tamanho adequado libertam cor de forma previsível e com saturação uniforme.
- Duração da retenção: No intervalo adequado, aproximadamente 0.020μm nanométricos, podem ser fagocitadas por fibroblastos e integradas na derme para retenção duradoura.
- Eliminação metabólica:Demasiado pequenas, são metabolizadas depressa; demasiado grandes, desencadeiam eliminação imunitária, também com desvanecimento e possível migração.
Estes parâmetros devem ser incorporados no durante a I&D e validados em lotes experimentais, não adivinhados ou deixados ao acaso.
Perguntas frequentes
Qual é a camada de inspeção mais importante?
Todas são necessárias: o sistema depende da mais fraca. A receção, camada 1, é a base porque impede a entrada de matérias inferiores. Nenhuma inspeção posterior compensa totalmente contaminação ou incumprimento inicial. Uma marca forte na camada 1, mas mais fraca depois, supera uma que omite a camada 1 e confia nos testes.
O fornecedor diz «certificado CE»: basta?
O CE confirma ensaios da formulação submetida, não testes de cada lote, verificação das matérias, esterilização de cada frasco ou consistência do processo. Procure CE com ISO 9001 e idealmente ISO 13485. A matriz fornece garantia real; uma certificação isolada é um início, não a resposta completa.
Como confirmar a aplicação de EO a 100% à minha encomenda?
Peça o certificado do lote, com concentração EO, tempo de exposição, temperatura, duração do arejamento e cobertura a 100%. Um documento geral sem dados do lote pode indicar ausência de registos específicos. Fabricantes reputados mantêm registos completos de cada produção e disponibilizam-nos a pedido.
Porque alguns pigmentos mudam de cor ou ficam mais fluidos depois de meses?
Duas causas habituais: (1) rutura da emulsão óleo-água nas condições de armazenamento, com separação ou mudança de viscosidade; é um problema de fabrico, não de manuseamento. (2) Oxidação por oxigénio que passou a vedação. Fabricantes profissionais usam fechos herméticos e instruções de conservação, longe do sol e a temperatura constante. Mudanças importantes em semanas ou meses revelam estabilidade insuficiente a discutir com o fornecedor e podem justificar outra marca.
O pigmento «natural» é mais seguro do que o sintético?
Não necessariamente. «Natural» indica origem, não pureza nem segurança. Pigmentos vegetais podem conter alergénios, concentrações variáveis e contaminação, tal como os sintéticos. Importa o processamento: refinação e ensaios de segurança. Um produto profissional, mineral ou vegetal, passa pela mesma purificação e controlo. «Natural», «mineral» e «orgânico» não provam segurança; peça relatórios independentes e documentação.
Pontos principais
- Um certificado confirma um ensaio passado, não a conformidade de cada lote em cada envio; é nesta diferença que ocorrem falhas.
- As seis camadas, receção, lote experimental, visão, amostragem manual, microscopia e EO a 100%, devem funcionar continuamente: as lacunas deixam passar defeitos.
- EO a 100% é o padrão profissional; esterilização de amostras ou estatística deixa frascos não tratados e é inaceitável num implante.
- ResAP exige controlo contínuo de cada lote, não só da amostra inicial.
- FDA + CE + ISO 9001 + ISO 13485 formam a matriz mais significativa; ISO 13485 distingue o nível dispositivo médico do cosmético.
- A variação das matérias-primas é a origem mais comum da inconsistência; inspecionar cada receção é fundamental e não pode ser totalmente compensado depois.
- «Natural» ou «mineral» não prova segurança: peça relatórios independentes e documentação dos lotes, qualquer que seja a origem anunciada.


