





Sicherheitsbewertung von PMU-Pigmenten: Sechsstufige Qualitätskontrolle von der Rückverfolgbarkeit der Rohstoffe bis zur Chargensterilisation
Einleitung
Fragen Sie eine PMU-Künstlerin, was sie tut, um die Sicherheit der Pigmente zu gewährleisten, und die häufigste Antwort lautet: „Ich prüfe die Zertifizierung.“ Die Annahme ist, dass die Sicherheitsfrage geklärt ist, wenn ein Produkt über eine CE-Kennzeichnung oder eine FDA-Registrierung verfügt.
Diese Annahme ist verständlich, aber falsch. Ein Zertifizierungsdokument beantwortet die Frage: „Entspricht dieses Produkt zum Zeitpunkt der Prüfung dem Standard?“ Ein Qualitätskontrollsystem beantwortet die Frage: „Entspricht jede einzelne Charge dieses Produkts bei jedem Versand zuverlässig dem Standard?“ In der Lücke zwischen diesen beiden Antworten entstehen Vorfälle, die die Sicherheit der Kunden gefährden – und diese Lücke ist größer, als die meisten Künstler glauben.
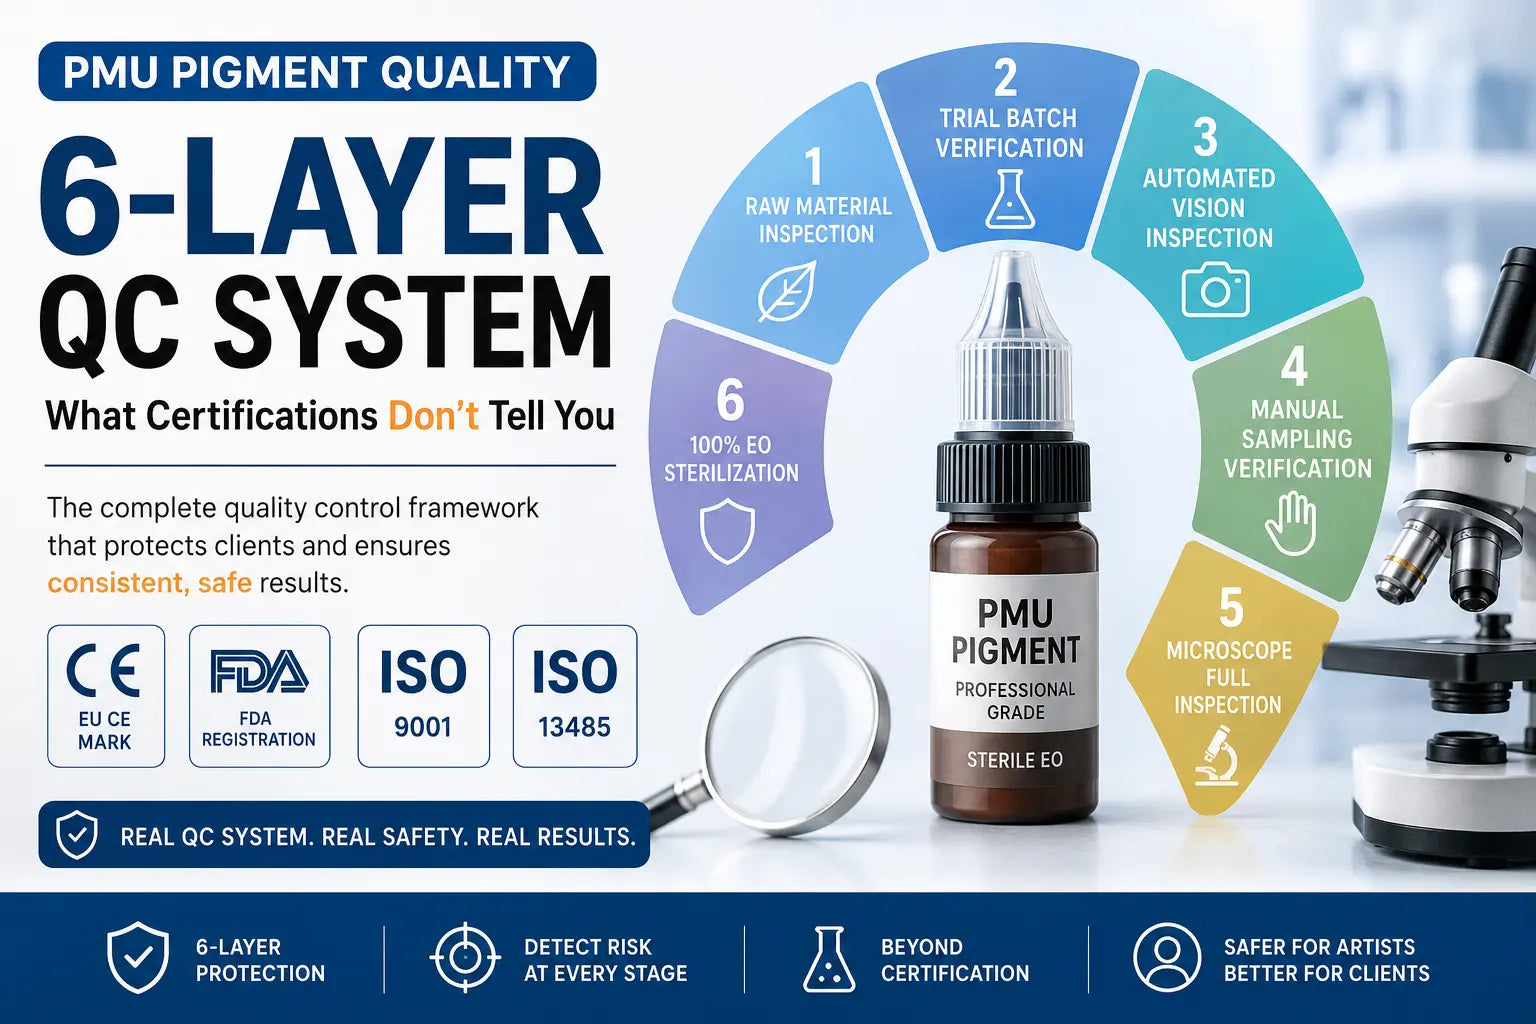
Dieser Artikel erläutert das vollständige sechsstufige QC-System, das ein Hersteller von Pigmenten in professioneller Qualität kontinuierlich betreiben sollte – nicht als Marketingversprechen, sondern als dokumentierte, prüfbare Qualitätsinfrastruktur. Das Verständnis dieses Systems ist der Unterschied zwischen der Auswahl von Pigmenten auf Basis unvollständiger Informationen und einer wirklich fundierten Beschaffungsentscheidung.
Das Kernproblem: Warum „Zertifiziert“ nicht dasselbe ist wie „Ein QC-System vorhanden“
Eine Zertifizierung beantwortet eine Frage; ein QC-System beantwortet viele
Eine CE-Kennzeichnung oder FDA-Registrierung basiert in der Regel auf der Prüfung einer bestimmten Produktformulierung – oft wird sie nur einmal oder höchstens einige wenige Male geprüft, wenn das Produkt erstmals zur Zertifizierung eingereicht wird. Die Testergebnisse bestätigen, dass die eingereichte Formulierung zum Zeitpunkt der Prüfung die Sicherheitsgrenzwerte eingehalten hat.
Was die Zertifizierung nicht bestätigt:
- Dass jede Charge an Rohstoffen, die in der Produktion verwendet wird, die gleiche Zusammensetzung wie die geprüfte Charge aufweist
- Dass der Herstellungsprozess Charge für Charge einheitlich abläuft
- Dass der Sterilisationsprozess jede Flasche abdeckt und nicht nur eine statistische Stichprobe
- Dass die Kontrollpunkte der Qualitätskontrolle bei jedem Produktionslauf tatsächlich durchgeführt werden
Der Unterschied zwischen „zertifiziert“ und „ein QC-System vorhanden“ ist der Unterschied zwischen einem Foto und einem kontinuierlichen Video. Das eine bestätigt einen Moment; das andere bestätigt ein dauerhaftes Verhalten.
Wo die Qualitätslücken tatsächlich liegen
Die spezifischen Schwachstellen bei der Pigmentqualität, die Zertifizierungen nicht systematisch adressieren:
Variationen zwischen Rohstoffchargen: Rohstoffe für Pigmente – Farbstoffe aus Mineraloxiden, Pflanzenextrakte, Emulgatoren – weisen von Natur aus Schwankungen zwischen den Chargen auf. Wenn eingehende Rohstoffe vor jedem Produktionslauf nicht geprüft werden, kann eine minderwertige Charge unbemerkt in den Herstellungsprozess gelangen, unabhängig davon, was das Zertifizierungsdokument über die Formulierung aussagt.
Konsistenz des Herstellungsprozesses: Das Emulsionssystem in PMU-Pigmenten (die Öl-Wasser-Struktur, die die Farbstoffmoleküle transportiert) erfordert präzise Mischparameter. Wenn die Parameter schwanken, können die Pigmentmoleküle ungleichmäßig in der Flasche verteilt sein oder es kann zu einer Phasentrennung (Öl-Wasser-Trennung) kommen, die nicht sichtbar ist, aber die Qualität beeinträchtigt.
Abdeckung der Sterilisation: „Stichprobensterilisation“ (Stichprobensterilisation) – bei der eine statistische Stichprobe aus jeder Charge sterilisiert wird, anstatt jede Flasche – ist eine kostensparende Praxis, die einen Teil jeder Charge unsterilisiert lässt. Dies ist für ein Produkt, das in die menschliche Haut implantiert wird, nicht akzeptabel. Eine 100%ige EO-Sterilisation – bei der jede Flasche sterilisiert wird – ist der professionelle Standard.
Erfassungsbereich: Schwermetall- und mikrobiologische Tests sind notwendig, aber nicht ausreichend. Ein vollständiges Sicherheitsprofil erfordert Tests auf Hautsensibilisierung, eine Zytotoxizitätsbewertung und Tests zur photochemischen Stabilität – das umfassende 19-Punkte-Testprotokoll für professionelle Produkte, das seriöse Hersteller durchführen, bei günstigen Produkten jedoch weglassen.
Das sechsstufige QC-System: Was jede Stufe tatsächlich bewirkt
Stufe 1: Wareneingangsprüfung der Rohstoffe – das Fundament von allem
Der erste Kontrollpunkt in jedem echten Qualitätssystem ist die Wareneingangsprüfung der Rohstoffe – die Prüfung jeder Charge, bevor sie in den Produktionsprozess gelangt. Hier beweist sich das Qualitätssystem oder offenbart seine Abwesenheit.
Was eine ordnungsgemäße Wareneingangsprüfung der Rohstoffe umfasst:
- Überprüfung der Pigmentkonzentration: Einsatz der Spektrophotometrie zur Messung der Farbstärke (Chroma-Wert) jeder Charge im Vergleich zur Standardspezifikation. Jede Charge außerhalb des akzeptablen Konzentrationsbereichs wird abgelehnt, unabhängig davon, wie sie aussieht.
- Test der mikrobiellen Belastung: Gesamtzellzahl, E. coli, Staphylococcus aureus – mehrere Indikatortests. Rohstoffe mit einer mikrobiellen Belastung oberhalb des Grenzwerts für professionelle Qualität gelangen unter keinen Umständen in die Produktion.
- Screening auf Schwermetalle: Prüfung gemäß den dauerhaften EU-ResAP-Standards für Kosmetika, die spezifische Grenzwerte für Blei, Cadmium, Quecksilber, Arsen und andere Schwermetalle festlegen. Dies ist keine Option – es ist die grundlegende Sicherheitsüberprüfung.
Das Kernprinzip der Wareneingangsprüfung: Kein nicht qualifizierter Rohstoff darf in die Produktion gelangen. Das klingt einfach, ist aber der wichtigste Kontrollpunkt in der gesamten Qualitätskette. Wenn diese Stufe nicht funktioniert, kann keine Menge an nachfolgenden Prüfungen die Kontamination ausgleichen.
Stufe 2: Verifizierung der Testcharge – Validierung der Formulierungsstabilität vor der Massenproduktion
Jede neue Pigmentformulierung oder jede Neuzusammensetzung eines bestehenden Produkts muss vor Beginn der Massenproduktion in einer Testcharge hergestellt werden. Testchargen dienen als Brücke zwischen Forschung und Entwicklung und Serienfertigung.
Die Verifizierung der Testcharge umfasst:
- Vergleich der Farbkonsistenz: Testmuster werden visuell und instrumentell mit dem Standardfarbmuster verglichen – Prüfung auf Farbabweichungen, Farbveränderungen und Übereinstimmung mit der Designspezifikation
- Test der Zentrifugalkompatibilität: Physikalische Belastung durch Hochgeschwindigkeitszentrifugation – Prüfung auf Phasentrennung, Flockenbildung oder Ölaustritt, die das Produkt im Einsatz instabil machen würden
- Vorläufiges Screening auf Hautsensibilisierung: Entnahme von Proben aus Testchargen zur ersten Bewertung der Hautsensibilisierung, um potenzielle Risiken zu erkennen, bevor die Formulierung für die Massenproduktion festgelegt wird
Die Verifizierung der Testcharge ist die letzte Verteidigungslinie, bevor die Massenproduktion eine möglicherweise fehlerhafte Formulierung festlegt. Ohne diese Stufe erreichen Fehler bei der Formulierung in Forschung und Entwicklung die Produktionslinie und potenziell den Markt.
Stufe 3: Automatisierte Bildprüfung – Fehlererkennung in Echtzeit bei Produktionsgeschwindigkeit
Manuelle Stichproben können mit Hochvolumen-Produktionslinien nicht mithalten. Automatisierte Bildprüfungssysteme führen während des Abfüllvorgangs bei jeder Flasche eine Bildanalyse in Echtzeit durch.
Die automatisierte Bildprüfung umfasst in der Regel:
- Erfassung des Flüssigkeitsstands: Bestätigung, dass das Füllvolumen jeder Flasche innerhalb des Spezifikationsbereichs liegt
- Prüfung der Sauberkeit der Flaschenmündung: Erkennung von Verschüttungen, Kreuzkontaminationen oder Fremdkörpern an der Verschlussfläche
- Erkennung der Etikettintegrität: Bestätigung der Anwesenheit, Lesbarkeit und korrekten Positionierung des Etiketts sowie des Fehlens von Druckfehlern
Der entscheidende Vorteil der automatisierten Bildprüfung: Sie verlagert die Qualitätskontrolle von „Fehler nach der Produktion erkennen und aussortieren“ zu „Fehler während der Produktion in Echtzeit abfangen“. Fehlerhafte Flaschen werden identifiziert und aussortiert, bevor sie zu Fertigware werden – nicht erst in der Qualitätskontrolle entdeckt und als Fertigwarenverschnitt entsorgt.
Stufe 4: Manuelle Stichprobenprüfung – die Stufe, die Maschinen nicht ersetzen können
Die automatisierte Prüfung erfasst die quantifizierbaren, musterabgleichenden Aspekte der Qualitätskontrolle. Aber einige Qualitätsmerkmale erfordern das fachmännische Urteil eines Menschen, das derzeit kein Algorithmus replizieren kann.
Die manuelle Stichprobenprüfung umfasst:
- Bewertung von Textur und Haptik: Fachmännische Beurteilung der Konsistenz des Pigments, des Emulgierungsgrades und durch Berührung – Erkennung von Unregelmäßigkeiten, die Bildsysteme nicht sehen können
- Geruchsbewertung: Öffnen der Flaschen, um festzustellen, ob ein abnormaler Geruch vorhanden ist, der auf eine Verschlechterung oder mikrobielle Kontamination hindeuten würde
- Überprüfung markierter Einheiten: Nachprüfung durch einen Menschen aller Einheiten, die vom automatisierten System als potenziell nicht konform markiert wurden – abschließende Entscheidung darüber, ob sie abgelehnt werden müssen
Die manuelle Stichprobe ist die Ergänzung zur automatisierten Prüfung – sie behandelt die Qualitätsaspekte, die ein fachmännisches Urteil erfordern, während Maschinen die hochvolumigen, musterbasierten Prüfaufgaben übernehmen, für die sie besser geeignet sind.
Stufe 5: Vollständige mikroskopische Prüfung – die Stufe, die das erfasst, was Makros übersehen
Die mikroskopische Prüfung ist der Punkt, an dem das sechsstufige QC-System am detailliertesten wird – Untersuchung des Pigments auf Partikelebene, um physikalische Qualitätsmerkmale zu überprüfen, die bestimmen, wie sich das Pigment in der Haut verhält.
Die vollständige mikroskopische Prüfung umfasst:
- Bewertung der Partikelverteilung: Bei 400-facher optischer Vergrößerung wird geprüft, ob die Pigmentpartikel gleichmäßig verteilt sind und keine signifikanten Aggregationen aufweisen. Schlecht verteilte Pigmente erzeugen ungleichmäßige Farbflecken in der Haut – ein Fehler, der in der Flasche nicht sichtbar ist, aber nach der Implantation offensichtlich wird
- Überprüfung der Partikelgröße: Messung des durchschnittlichen Partikeldurchmessers, um zu bestätigen, dass er im sicheren und wirksamen Bereich liegt. Zu große Partikel verursachen eine schlechte Farbabgabe und potenzielle Fremdkörperreaktionen; zu kleine Partikel können zu schnell metabolisiert werden und eine vorzeitige Verblassung verursachen
- Screening auf Verunreinigungen: Untersuchung mit hoher Vergrößerung auf nicht-pigmentäre Fremdkörper – Partikel, die nicht vorhanden sein sollten und auf ein Kontaminationsproblem im Herstellungsprozess hindeuten
Die vollständige mikroskopische Prüfung ist der letzte Kontrollpunkt für die physikalische Qualität – sie stellt sicher, dass jede Charge auf mikroskopischer Ebene denselben Standard erfüllt wie jede andere Charge. Ohne diese Stufe erreichen Partikeleigenschaften, die für den Markt ungeeignet sind, unentdeckt den Markt.
Stufe 6: 100%ige EO-Sterilisation – der unverzichtbare Endpunkt
Bei der Sterilisation trifft das Qualitätskontrollsystem auf den grundlegenden Sicherheitszweck des Produkts. PMU-Pigmente werden in die Haut implantiert – sie müssen ausnahmslos frei von allen lebensfähigen Mikroorganismen sein.
Die drei primären Sterilisationsmethoden, die in der Pigmentindustrie verwendet werden:
- EO-Sterilisation (Ethylenoxid): Dringt in Verpackungen und Flaschenwände ein, um alle lebensfähigen Mikroorganismen einschließlich Bakteriensporen abzutöten. Die Temperatur wird kontrolliert, um die Pigmentmolekülstruktur nicht zu beeinträchtigen. Erfordert eine ordnungsgemäße Belüftung nach der Sterilisation, um EO zu entfernen. Dies ist der professionelle Standard für PMU-Pigmente.
- Gammastrahlensterilisation: Wirkt effektiv, kann aber die Pigmentmolekülstruktur beeinträchtigen – möglicherweise mit Farbveränderungen oder einer Verschlechterung im Laufe der Zeit. Weniger bevorzugt für PMU-Pigmentformulierungen.
- Filtersterilisation: Filtert Mikroorganismen heraus, adressiert aber keine Endotoxine oder hitzestabilen bakteriellen Metaboliten. Allein nicht ausreichend für ein in das Hautgewebe implantiertes Produkt.
100%ige Abdeckung vs. Stichprobenabdeckung: Einige Hersteller verwenden „Stichprobensterilisation“ – Prüfung einer statistischen Stichprobe aus jeder Charge und die Annahme, dass der Rest steril ist, basierend auf der Prozessvalidierung. Dies ist für professionelle PMU-Pigmente nicht akzeptabel. Jede Flasche, die in einen Kunden implantiert wird, muss sterilisiert werden – nicht eine Stichprobe der Charge, nicht ein statistischer Ersatz. 100%ige EO-Sterilisation ist der professionelle Standard, den seriöse Hersteller ausnahmslos anwenden.
Der ResAP-Standard: Was EU-Konformität tatsächlich erfordert
Der Anwendungsbereich von EU ResAP (Resolution AP) für PMU-Pigmente
Der EU ResAP-Standard für dauerhafte Kosmetika ist der am weitesten anerkannte regionale Qualitätsmaßstab für PMU-Pigmente. Er legt spezifische Anforderungen fest, die über das hinausgehen, was allgemeine Kosmetikverordnungen abdecken:
- Kontrolle besonders besorgniserregender Stoffe: ResAP verbietet oder beschränkt bestimmte Stoffe, die in allgemeinen Kosmetika zugelassen sind, aber nicht in dauerhaften kosmetischen Implantaten – was Hersteller dazu zwingt, strengere Lieferantenbewertungen für Rohstoffe anzuwenden
- Anforderungen an die Reinheit von Farbstoffen: Mineraloxid-Pigmente müssen spezifische Reinheitsgrade erfüllen – sie dürfen keine anderen Metallverunreinigungen enthalten, die unerwartete Hautreaktionen verursachen könnten
- Kontrolle aromatischer Amine: Bestimmte Azofarbstoffe können unter bestimmten Bedingungen zerfallen und aromatische Amine bilden, die als bekannte Sensibilisatoren bekannt sind. ResAP legt extrem strenge Nachweisgrenzen für diese Stoffe fest – die Einhaltung erfordert deren Eliminierung bereits in der Entwicklungsphase, nicht deren Erkennung in der
ResAP-Konformität ist kein einmaliges Zertifizierungsereignis – es ist eine kontinuierliche Verpflichtung zur Formulierungskontrolle. Der Standard verlangt, dass der Hersteller ResAP-Standard-Kontrollen auf jede Charge jedes Produkts anwendet, nicht nur auf die Charge, die für die Erstprüfung eingereicht wurde.
Die Matrix der vier Kernzertifizierungen: Wie vollständige Konformität aussieht
Ein Hersteller von Pigmenten in professioneller Qualität sollte über eine Zertifizierungsmatrix verfügen, die vier verschiedene Qualitätsdimensionen abdeckt:
| Zertifizierung | Qualitätsdimension | Was sie validiert |
|---|---|---|
| FDA-Registrierung | Produktsicherheit (US-Markt) | Formulierungs-Konformität, Etikettengenauigkeit, Registrierung der Produktionsstätte |
| EU-CE-Kennzeichnung | Produktsicherheit (EU-Markt) | ResAP-Konformität, Tests auf Hautsensibilisierung, mikrobielle Grenzwerte |
| ISO 9001 | Qualitätsmanagementsystem | Prozesskontrolle, Dokumentation, Rückverfolgbarkeit, Korrekturmaßnahmenverfahren |
| ISO 13485 | Herstellung von Medizinprodukten | Produktionsumgebung, Prozessvalidierung, Chargenrückverfolgbarkeit, regulatorische Konformität – Medizinproduktqualität |
ISO 13485 ist der entscheidende Unterschied. Diese Zertifizierung ist für Hersteller von Medizinprodukten konzipiert – sie erfordert Kontrollen der Produktionsumgebung, Prozessvalidierung und Chargenrückverfolgbarkeit auf einem Niveau, das deutlich über der Standardkosmetikfertigung liegt. Nur eine kleine Anzahl von PMU-Pigmentherstellern weltweit hat die ISO 13485-Zertifizierung erreicht. Wenn eine Marke alle vier Zertifizierungen besitzt, hat sie eine Qualitätsmanagementinfrastruktur aufgebaut, die über die Kosmetikkonformität hinausgeht und in den Bereich der Medizinprodukte reicht.
Wie man beurteilt, ob das QC-System einer Marke wirklich existiert
Vier Fragen an Ihren Lieferanten
1. Können Sie Prüfberichte für die spezifischen Chargen bereitstellen, die ich kaufe – nicht nur ein allgemeines Produktzertifikat?
Ein echtes Qualitätssystem erstellt Dokumentationen für jede Charge. Ein „allgemeines Produktzertifikat“ bestätigt, dass die Formulierung zu irgendeinem Zeitpunkt getestet wurde. Ein „Chargenprüfbericht“ bestätigt, dass die spezifischen Flaschen, die Sie erhalten, getestet wurden und die Spezifikationen erfüllen. Wenn der Lieferant keine chargenspezifischen Dokumente bereitstellen kann, liegt ein Problem bei der Transparenz der Qualität vor.
2. Ist Ihre Sterilisation eine 100%ige Abdeckung oder eine statistische Stichprobe?
Wenn die Antwort irgendetwas anderes als „100% aller Flaschen werden vor dem Versand sterilisiert“ ist, besteht eine Sicherheitslücke. Stichprobensterilisation lässt einen Prozentsatz jeder Charge unsterilisiert – und es gibt keine Möglichkeit zu wissen, welche Flaschen in Ihrer Bestellung die unsterilisierten sind.
3. Was deckt Ihre ISO 13485-Zertifizierung ab – die Produktionsstätte, die Produktlinie oder ein bestimmtes Produktmodell?
Der Anwendungsbereich ist entscheidend. Eine Zertifizierung, die die gesamte Produktionsstätte und alle Produkte abdeckt, ist deutlich aussagekräftiger als eine, die nur eine Produktlinie oder ein einzelnes Produktmodell abdeckt. Fragen Sie nach dem Anwendungsbereich der Zertifizierung und überprüfen Sie ihn bei der ausstellenden Stelle.
4. Wie gehen Sie mit Variationen zwischen Rohstoffchargen um?
Wenn die Antwort irgendetwas anderes als „Wir prüfen jede eingehende Charge vor der Freigabe für die Produktion gegen die Spezifikation“ beinhaltet, weist das Qualitätssystem an dem kritischsten Kontrollpunkt eine Lücke auf. Rohstoffvariationen sind die häufigste Ursache für Inkonsistenzen zwischen den Chargen, und sie sind das Erste, was ein echtes QC-System adressiert.
Warum die Kontrollen des Herstellungsprozesses die endgültige Qualität bestimmen
Emulsionsstabilität: Das Fundament der Farbkonsistenz
PMU-Pigment ist im Grunde ein Emulsionssystem – pflanzliche Extrakte auf Wasserbasis und Pigmentträger in der Ölphase müssen gründlich gemischt und stabil bleiben. Wenn der Emulgierungsprozess nicht präzise kontrolliert wird, ist das Ergebnis:
- Phasentrennung vor der Anwendung – das Pigment setzt sich ab, der Boden der Flasche ist dunkler als der obere Teil
- Ungleichmäßige Farbverteilung in der Haut – Ansammlungen von konzentriertem Pigment neben Bereichen mit unzureichender Farbe
- Veränderte Konsistenz im Laufe der Zeit – geöffnete Flaschen verändern ihre Viskosität und ihr Verhalten, wenn die Emulsion zerfällt
Professionelle Hersteller verwenden Schuerrührung bei niedriger Drehzahl in Kombination mit Vakuum-Entlüftung – diese Kombination gewährleistet eine gründliche Mischung, beseitigt Luftblasen, die die Farbverteilung beeinträchtigen könnten, und erzeugt ein physikalisch stabiles Produkt, das von der ersten bis zur letzten Tropfen konsistent bleibt.
Partikelgrößenverteilung: Der Parameter, der alles bestimmt
Die Partikelgrößenverteilung von Pigmenten bestimmt drei kritische Leistungseigenschaften:
- Farbabgabeverhalten: Korrekt dimensionierte Partikel geben die Farbe während der Implantation vorhersehbar ab und erzeugen eine gleichmäßige Sättigung
- Erhaltungsdauer: Partikel im richtigen Größenbereich (etwa 0,020 μm im Nanomaßstab) sind klein genug, um von Fibroblasten phagozytiert und in die dermale Matrix integriert zu werden, was eine stabile Langzeitretention erzeugt
- Metabolische Ausscheidungsrate: Zu kleine Partikel werden zu schnell metabolisiert, was eine vorzeitige Verblassung verursacht. Zu große Partikel lösen eine immunologische Ausscheidung aus, was ebenfalls zu Verblassung und potenzieller Migration führt
Diese Parameter müssen bereits in der Forschungs- und Entwicklungsphase festgelegt und durch Tests mit Versuchsproduktionen validiert werden – nicht geschätzt oder dem Zufall überlassen.
FAQ
Welche Qualitätssicherungsstufe ist im sechsstufigen QS-System am wichtigsten?
Alle sechs Stufen sind erforderlich – das System ist nur so stark wie seine schwächste Stufe. Die Wareneingangsprüfung (Stufe 1) ist jedoch die grundlegendste, da sie verhindert, dass minderwertige Rohstoffe überhaupt in die Produktion gelangen. Wenn verunreinigte oder nicht spezifikationsgerechte Rohstoffe in den Herstellungsprozess gelangen, kann keine noch so gründliche Prüfung im weiteren Verlauf dies vollständig ausgleichen. Eine Marke mit einer starken Stufe 1 und schwächeren nachfolgenden Stufen wird dennoch besser abschneiden als eine Marke, die Stufe 1 überspringt und sich auf Tests verlässt.
Mein Pigmentlieferant sagt, sein Produkt sei „CE-zertifiziert“ – ist das eine ausreichende Sicherheitsüberprüfung?
Die CE-Kennzeichnung bestätigt, dass das Produkt die Sicherheitsprüfungen für die eingereichte spezifische Formulierung bestanden hat. Sie bestätigt nicht, dass jede Charge geprüft wird, dass die Rohstoffe pro Charge validiert werden, dass die Sterilisation jede Flasche umfasst oder dass der Herstellungsprozess konsistent kontrolliert wird. Für eine aussagekräftige Sicherheitsüberprüfung sollten Sie auf die CE-Kennzeichnung in Kombination mit ISO 9001 (Prozesskonsistenz) und idealerweise ISO 13485 (Herstellungsstandards für Medizinprodukte) achten. Die Zertifizierungsmatrix bietet die eigentliche Sicherheit – eine einzelne Zertifizierung ist ein Ausgangspunkt, aber keine vollständige Antwort.
Wie kann ich überprüfen, dass die Behauptung eines Lieferanten, seine Produkte zu 100 % mit Ethylenoxid (EO) sterilisiert zu werden, auch für meine Bestellung gilt?
Fordern Sie das Sterilisationszertifikat für die spezifische Charge an, aus der Ihre Bestellung stammt – ein Chargen-Sterilisationszertifikat sollte die Sterilisationsparameter (EO-Konzentration, Einwirkzeit, Temperatur, Belüftungsdauer) angeben und eine 100-prozentige Abdeckung bestätigen. Wenn der Lieferant nur ein allgemeines Sterilisationsvalidierungsdokument ohne chargenspezifische Daten bereitstellt, ist dies ein Hinweis darauf, dass möglicherweise keine chargenspezifischen Sterilisationsaufzeichnungen geführt werden. Seriöse Hersteller führen für jede Produktionscharge vollständige Sterilisationsaufzeichnungen und können auf Anfrage chargenspezifische Dokumentationen bereitstellen.
Warum verfärben sich einige Pigmente oder werden dünnflüssiger, wenn sie einige Monate gelagert wurden?
Dies ist in der Regel eine von zwei Fehlerarten: (1) Emulsionsbruch – die Öl-Wasser-Emulsion, die das Pigment trägt, ist unter den Lagerbedingungen physikalisch instabil, wodurch sich die Formulierung trennt oder die Viskosität sich ändert. Dies ist ein Problem der Herstellungqualität, nicht der Handhabung. (2) Oxidation – Pigmentmoleküle reagieren mit Sauerstoff, der im Laufe der Zeit durch die Flaschenversiegelung eingedrungen ist, was zu einer Farbveränderung führt. Professionelle Hersteller verwenden luftdichte Flaschenversiegelungen und geben Lagerhinweise (Schutz vor direkter Sonneneinstrahlung, konstante Temperatur), um dies zu minimieren. Wenn sich ein Pigment innerhalb weniger Wochen bis Monate nach dem Kauf deutlich verändert, ist die Stabilitätsentwicklung der Formulierung unzureichend – dies sollte beim Lieferanten angesprochen und für zukünftige Einkäufe eine andere Marke in Betracht gezogen werden.
Ist ein „natürliches“ Pigment sicherer als ein synthetisches Pigment?
Nicht grundsätzlich – „natürlich“ bezieht sich auf die Herkunft des Pigments, nicht auf seine Reinheit oder sein Sicherheitsprofil. Pflanzliche Pigmente können Allergene, schwankende Wirkstoffkonzentrationen und mikrobielle Verunreinigungsrisiken enthalten, genau wie synthetische Pigmente. Entscheidend ist nicht die Herkunft, sondern die Verarbeitung: Wurde der Rohstoff gereinigt, um Verunreinigungen zu entfernen, und auf Sicherheit geprüft? Ein Pigment in professioneller Qualität, ob mineralisch oder pflanzlich, wird denselben Reinigungs-, Prüf- und Qualitätskontrollprozessen unterzogen worden sein. Marketing auf Basis der Herkunft („natürlich“, „mineralisch“, „biologisch“) ist kein Sicherheitsindikator – fragen Sie stattdessen nach Testberichten unabhängiger Dritter und Zertifizierungsdokumentationen.
Wichtigste Erkenntnisse
- Ein Zertifizierungsdokument bestätigt: „Diese Formulierung hat zu einem bestimmten Zeitpunkt Tests bestanden“ – es bestätigt nicht: „Jede Charge erfüllt jedes Mal den Standard, wenn sie versandt wird.“ In dieser Unterscheidung entstehen Sicherheitsmängel.
- Das sechsstufige QS-System (Wareneingangsprüfung, Versuchsproduktion, automatisierte Bildverarbeitung, manuelle Stichproben, mikroskopische Prüfung, 100-prozentige EO-Sterilisation) muss kontinuierlich angewendet werden – Lücken zwischen den Stufen sind die Stellen, an denen Mängel auf den Markt gelangen
- Eine 100-prozentige EO-Sterilisation ist der professionelle Standard – „Stichprobensterilisation“ oder „statistische Sterilisation“ lässt einige Flaschen unsteril und ist für ein implantiertes Produkt nicht akzeptabel
- Die Einhaltung der EU-ResAP erfordert eine kontinuierliche Formulierungskontrolle, nicht nur eine anfängliche Zertifizierungsprüfung – sie muss für jede Charge angewendet werden, nicht nur für die eingereichte Probe
- Die vierkernige Zertifizierungsmatrix (FDA + CE + ISO 9001 + ISO 13485) bietet die aussagekräftigste Qualitätssicherung – ISO 13485 ist das Unterscheidungsmerkmal, das die Herstellung nach Standards für Medizinprodukte von der Herstellung nach Kosmetikstandards trennt
- Chargenabweichungen bei Rohstoffen sind die häufigste Ursache für Inkonsistenzen zwischen den Chargen – eine ordnungsgemäße Wareneingangsprüfung für jede Charge ist der grundlegende Kontrollpunkt, den nachfolgende Prüfungen nicht vollständig ausgleichen können
- Marketing mit „natürlichen“ oder „mineralischen“ Eigenschaften ist kein Sicherheitsindikator – fordern Sie unabhängig von der Herkunftsgeschichte Testberichte unabhängiger Dritter und Chargendokumentationen an


