



Valutazione della sicurezza dei pigmenti PMU: controllo di qualità a sei strati, dalla tracciabilità delle materie prime alla sterilizzazione dei lotti
Introduzione
Chiedi a un artista PMU cosa fa per garantire la sicurezza dei pigmenti e la risposta più comune è: "Controllo la certificazione". Il presupposto è che se un prodotto ha la marcatura CE o la registrazione FDA, la domanda sulla sicurezza ha una risposta.
L’ipotesi è comprensibile ma sbagliata. Un documento di certificazione risponde alla domanda: "Questo prodotto soddisfa lo standard al momento del test?" Un sistema di controllo qualità risponde alla domanda: "Ogni singolo lotto di questo prodotto soddisfa costantemente lo standard, ogni volta che viene spedito?" Il divario tra queste due risposte è dove si verificano gli incidenti legati alla sicurezza dei clienti ed è più ampio di quanto la maggior parte degli artisti creda.
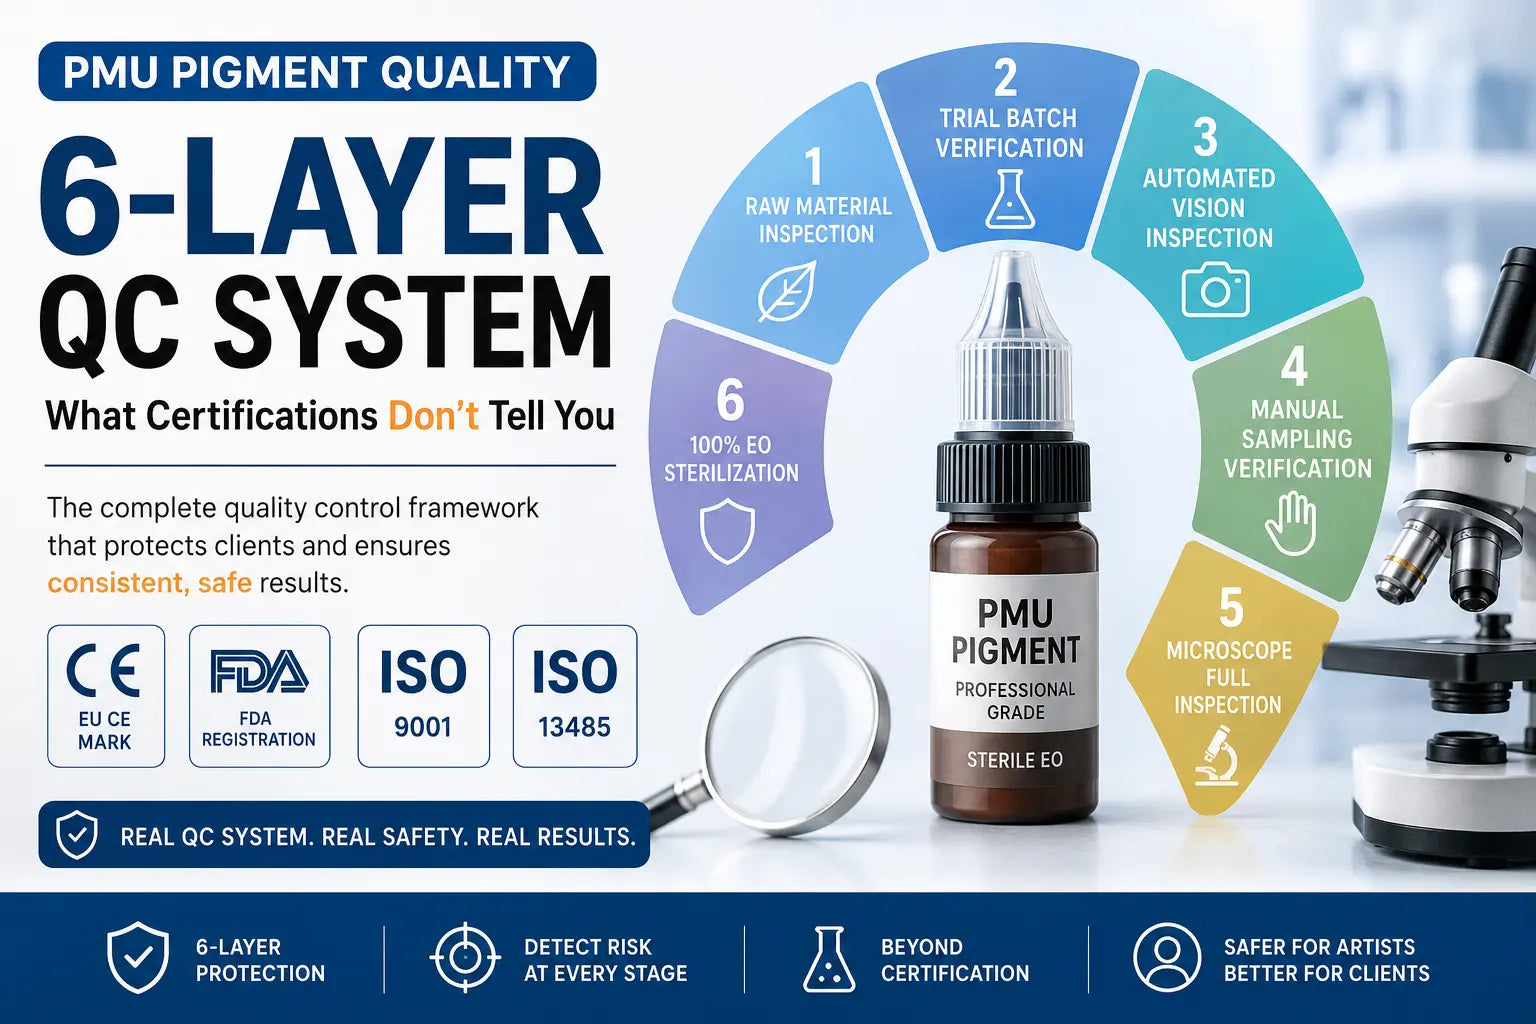
Questo articolo analizza il sistema di controllo qualità completo a sei livelli che un produttore di pigmenti di livello professionale dovrebbe avere in funzione ininterrottamente, non come una dichiarazione di marketing, ma come un'infrastruttura di qualità documentata e verificabile. Comprendere questo sistema fa la differenza tra selezionare i pigmenti sulla base di informazioni incomplete e prendere una decisione di approvvigionamento realmente informata.
Il problema principale: perché "ha una certificazione" non è la stessa cosa di "ha un sistema di controllo qualità"
La certificazione risponde a una domanda; Un sistema di controllo qualità risponde a molte cose
Un marchio CE o una registrazione FDA si basa in genere sul test di una formulazione specifica del prodotto, spesso testato una volta, o al massimo un numero limitato di volte, quando il prodotto è stato presentato per la prima volta per la certificazione. I risultati del test confermano che la formulazione presentata soddisfaceva le soglie di sicurezza al momento del test.
Cosa non conferma la certificazione:
- Che ogni lotto di materia prima utilizzata nella produzione abbia la stessa composizione del lotto testato
- Che il processo di produzione funzioni in modo coerente, lotto dopo lotto
- Che il processo di sterilizzazione copre ogni bottiglia, non solo un campione statistico
- Che i punti di controllo del controllo qualità vengano effettivamente eseguiti su ogni ciclo di produzione
La distinzione tra "ha una certificazione" e "ha un sistema di controllo qualità" è la distinzione tra una fotografia e un video continuo. Uno conferma un momento; l'altro conferma il comportamento in atto.
Dove sono effettivamente le lacune di qualità
I punti critici specifici nella qualità dei pigmenti che le certificazioni non affrontano sistematicamente:
Variazione lotto materia prima: Le materie prime dei pigmenti - coloranti a base di ossidi minerali, estratti vegetali, emulsionanti - presentano variazioni naturali tra i lotti in e . Se le materie prime in entrata non vengono testate prima di ogni ciclo di produzione, un lotto inferiore agli standard può entrare nel processo di produzione senza essere rilevato, indipendentemente da ciò che dice il documento di certificazione sulla formulazione.
Coerenza del processo di produzione: Il sistema di emulsione nel pigmento PMU (la struttura olio-acqua che trasporta le molecole del colore) richiede parametri di miscelazione precisi. Se i parametri variano, il risultato può essere una distribuzione non uniforme delle molecole di pigmento nella bottiglia o una separazione di fase (scissione olio-acqua) che non è visibile ma influisce. Senza il monitoraggio del processo in tempo reale, questi difetti raggiungono il prodotto finito.
Copertura della sterilizzazione: "" (sterilizzazione del campione) - in cui viene sterilizzato un campione statistico di ciascun lotto anziché ogni bottiglia - è una pratica di risparmio sui costi che lascia una parte di ciascun lotto non sterilizzata. Ciò non è accettabile per un prodotto che verrà impiantato nella pelle umana. La sterilizzazione con ossido di etilene al 100%, ovvero ogni bottiglia viene sterilizzata, è lo standard professionale.
Ambito di rilevamento: I test sui metalli pesanti e sui microbi sono necessari ma non sufficienti. Un profilo di sicurezza completo richiede test di sensibilizzazione cutanea, valutazione della citotossicità e test di stabilità fotochimica: il protocollo di test professionale completo di 19 elementi eseguito da produttori rinomati ma che i prodotti economici saltano.
Il sistema di controllo qualità a sei strati: cosa fa effettivamente ogni strato
Livello 1: ispezione in entrata delle materie prime: il fondamento di tutto
Il primo punto di controllo in qualsiasi sistema di qualità reale è l'ispezione in entrata delle materie prime, ovvero il controllo di ogni lotto prima che entri nel processo di produzione. È qui che il sistema di qualità si dimostra valido o rivela la sua assenza.
Cosa copre un'adeguata ispezione in entrata delle materie prime:
- Verifica della concentrazione dei pigmenti: Utilizzando la spettrofotometria per misurare l'intensità del colore (valore cromatico) di ciascun lotto rispetto alle specifiche standard. Qualsiasi lotto al di fuori dell'intervallo di concentrazione accettabile viene rifiutato, indipendentemente dal suo aspetto.
- Test di carica microbica: Conta totale su piastra, E. coli, Staphylococcus aureus – test con indicatori multipli. Le materie prime con carica microbica superiore alla soglia di livello professionale non entrano in produzione, punto.
- Schermatura dei metalli pesanti: Test rispetto agli standard cosmetici permanenti EU ResAP, che stabiliscono limiti specifici per piombo, cadmio, mercurio, arsenico e altri metalli pesanti. Questo non è facoltativo: è la verifica fondamentale della sicurezza.
Il principio fondamentale del livello di ispezione in entrata: nessuna materia prima non qualificata entra nella produzione. Sembra banale, ma è il punto di controllo più importante dell'intera catena della qualità. Se questo strato non funziona, nessuna ispezione a valle può compensare la contaminazione.
Livello 2: verifica del lotto di prova: convalida della stabilità della formulazione prima della produzione di massa
Ogni nuova formulazione di pigmenti, o qualsiasi riformulazione di un prodotto esistente, deve passare attraverso una produzione di prova prima che inizi la produzione di massa. I lotti di prova fungono da ponte tra ricerca e sviluppo e produzione su vasta scala.
Controlli di verifica del lotto di prova:
- Confronto della consistenza del colore: I campioni di prova vengono confrontati visivamente e strumentalmente con il campione di colore standard, verificando e rispetto alle specifiche di progettazione
- Test di stabilità centrifuga: Stress fisico da centrifugazione ad alta velocità: test per la separazione di fase, la flocculazione o l'essudazione di olio che renderebbero il prodotto instabile sul campo
- Screening preliminare della sensibilizzazione cutanea: Campionamento da lotti di prova per la valutazione iniziale della sensibilizzazione cutanea, identificando i potenziali rischi prima che la formulazione venga bloccata per la produzione di massa
La verifica del lotto di prova è l'ultima linea di difesa prima che la produzione di massa si blocchi in una formulazione potenzialmente difettosa. Senza questo livello, gli errori di formulazione di ricerca e sviluppo raggiungono la linea di produzione e potenzialmente il mercato.
Livello 3: ispezione visiva automatizzata: rilevamento dei difetti in tempo reale alla velocità di produzione
Il campionamento manuale non può tenere il passo con le linee di produzione ad alto volume. I sistemi di ispezione visiva automatizzata eseguono analisi delle immagini in tempo reale su ogni bottiglia mentre si muove attraverso il processo di riempimento.
L'ispezione visiva automatizzata generalmente copre:
- Rilevamento del livello del liquido: Confermare che il volume di riempimento rientri nell'intervallo delle specifiche standard per ciascuna bottiglia
- Ispezione della pulizia della bocca della bottiglia: Identificazione di fuoriuscite, contaminazione incrociata o corpi estranei sulla superficie di tenuta
- Rilevamento dell'integrità dell'etichetta: Conferma della presenza dell'etichetta, della leggibilità, del corretto posizionamento e dell'assenza di difetti di stampa
Il vantaggio fondamentale dell'ispezione visiva automatizzata: sposta il controllo di qualità da "rilevamento e scarto dopo la produzione" a "intercettazione in tempo reale durante la produzione". Le bottiglie difettose vengono identificate e rimosse prima che diventino prodotti finiti, non vengono catturate nel controllo qualità e scartate come rifiuti del prodotto finito.
Livello 4: verifica del campionamento manuale: le macchine a strati non possono sostituire
L'ispezione automatizzata gestisce le dimensioni quantificabili e di corrispondenza dei modelli del controllo qualità. Ma alcuni attributi di qualità richiedono un giudizio professionale umano che nessun algoritmo attualmente replica.
La verifica del campionamento manuale riguarda:
- Valutazione della consistenza e della sensazione al tatto: Valutazione professionale della consistenza del pigmento, del grado di emulsione e al tatto, rilevando anomalie che i sistemi di imaging non sono in grado di rilevare
- Valutazione dell'odore: Aprire le bottiglie per valutare se c'è qualche odore anomalo che indicherebbe deterioramento o contaminazione microbica
- Revisione dell'unità contrassegnata: Nuova ispezione umana di tutte le unità contrassegnate dal sistema automatizzato come potenzialmente non conformi, per stabilire se debbano essere rifiutate
Il campionamento manuale è il complemento dell'ispezione automatizzata: gestisce le dimensioni della qualità che richiedono un giudizio professionale lasciando al tempo stesso alle macchine la gestione delle attività di ispezione ad alto volume basate su modelli per le quali sono più adatte.
Livello 5: ispezione completa al microscopio: il livello che rileva ciò che manca alle macro
L'ispezione al microscopio è il momento in cui il sistema di controllo qualità a sei strati ottiene il suo massimo risultato: esamina il pigmento a livello di particelle per verificare le caratteristiche di qualità fisica che determinano il comportamento del pigmento sulla pelle.
L'ispezione completa del microscopio copre:
- Valutazione della dispersione delle particelle: Con ingrandimento ottico 400x, esamina se le particelle di pigmento sono uniformemente disperse senza aggregazione significativa. Il pigmento scarsamente disperso produce blocchi di colore irregolari nella pelle: un difetto che non è visibile nel flacone ma diventa evidente dopo l'impianto
- Verifica della dimensione delle particelle: Misurare il diametro medio delle particelle per verificare che rientri nell'intervallo sicuro ed efficace. Particelle troppo grandi causano uno scarso rilascio del colore e potenziali reazioni da corpo estraneo; le particelle troppo piccole possono essere metabolizzate troppo rapidamente, causando uno sbiadimento prematuro
- Screening dei contaminanti: Esame ad alto ingrandimento per corpi estranei non pigmentati: particelle che non dovrebbero essere presenti, indicando un problema di contaminazione nel processo di produzione
L'ispezione completa al microscopio è il punto di controllo finale della qualità fisica, garantendo che a livello microscopico ogni lotto soddisfi gli stessi standard di ogni altro lotto. Senza questo strato, i difetti a livello di particelle raggiungono il mercato senza essere rilevati.
Livello 6: sterilizzazione con EO al 100%: l'endpoint non negoziabile
La sterilizzazione è il momento in cui il sistema di controllo qualità soddisfa lo scopo fondamentale di sicurezza del prodotto. Il pigmento PMU viene impiantato nella pelle: deve essere privo di tutti i microrganismi vitali, senza eccezioni.
I tre principali metodi di sterilizzazione utilizzati nell'industria dei pigmenti:
- Sterilizzazione con EO (ossido di etilene): Penetra negli imballaggi e nelle pareti delle bottiglie per uccidere tutti i microrganismi vitali, comprese le spore batteriche. La temperatura è controllata per evitare di influenzare la struttura molecolare del pigmento. Richiede un'aerazione adeguata/dopo la sterilizzazione per rimuovere l'OE. Questo è lo standard professionale per il pigmento PMU.
- Irradiazione gamma: Sterilizzazione efficace ma può influenzare la struttura molecolare dei pigmenti, causando potenzialmente cambiamenti di colore o degradazione nel tempo. Meno preferito per le formulazioni di pigmenti PMU.
- Sterilizzazione per filtrazione: Filtra i microrganismi ma non agisce sulle endotossine o sui metaboliti batterici termostabili. Non sufficiente da solo per un prodotto impiantato nel tessuto dermico.
Copertura del 100% rispetto alla copertura del campione: Alcuni produttori utilizzano la "sterilizzazione del campione", testando un campione statistico da ciascun lotto e presupponendo che il resto sia sterile in base alla convalida del processo. Questo non è accettabile per il pigmento PMU professionale. Ogni bottiglia che verrà impiantata in un cliente deve essere sterilizzata, non un campione del lotto, non un proxy statistico. La sterilizzazione con EO al 100% è lo standard professionale che i produttori rispettabili applicano senza eccezioni.
Lo standard ResAP: cosa richiede effettivamente la conformità UE
L'ambito dell'UE ResAP (Risoluzione AP) per i pigmenti PMU
Lo standard cosmetico permanente EU ResAP è il punto di riferimento di qualità regionale più ampiamente riconosciuto per i pigmenti PMU. Stabilisce requisiti specifici che vanno oltre ciò che le normative cosmetiche generali coprono:
- Controllo delle sostanze altamente preoccupanti: ResAP vieta o limita sostanze specifiche consentite nei cosmetici generali ma non negli impianti cosmetici permanenti, costringendo i produttori ad applicare una valutazione più rigorosa dei fornitori per le materie prime
- Requisiti di purezza del colorante: I pigmenti di ossidi minerali devono soddisfare specifici gradi di purezza, non contenere altre impurità metalliche che potrebbero causare reazioni cutanee inaspettate
- Controllo delle ammine aromatiche: Alcuni coloranti azoici possono decomporsi in condizioni specifiche per produrre ammine aromatiche, che sono noti sensibilizzatori. ResAP stabilisce limiti di rilevamento estremamente rigidi per queste sostanze: la conformità richiede di eliminarle in fase di progettazione, non di rilevarle in fase di progettazione
La conformità ResAP non è un evento di certificazione una tantum: è un impegno continuo al controllo della formulazione. Lo standard richiede che il produttore applichi controlli di livello ResAP a ogni lotto di ogni prodotto, non solo al lotto sottoposto al test iniziale.
La matrice di certificazione a quattro nuclei: come si presenta la piena conformità
Un produttore di pigmenti di livello professionale dovrebbe possedere una matrice di certificazione che copra quattro distinte dimensioni di qualità:
| Certificazione | Dimensione della qualità | Cosa convalida |
|---|---|---|
| Registrazione FDA | Sicurezza del prodotto (mercato statunitense) | Conformità della formulazione, accuratezza dell'etichettatura, registrazione della struttura |
| Marchio CE UE | Sicurezza del prodotto (mercato UE) | Conformità ResAP, test di sensibilizzazione cutanea, limiti microbici |
| ISO9001 | Sistema di gestione della qualità | Controllo dei processi, documentazione, tracciabilità, procedure di azioni correttive |
| ISO 13485 | Produzione di dispositivi medici | Ambiente di produzione, convalida del processo, tracciabilità dei lotti, conformità normativa: grado di dispositivo medico |
ISO 13485 è l'elemento di differenziazione. Questa certificazione è progettata per i produttori di dispositivi medici: richiede controlli dell'ambiente di produzione, convalida del processo e tracciabilità dei lotti a un livello significativamente superiore alla produzione cosmetica standard. Solo un piccolo numero di produttori di pigmenti PMU a livello globale ha ottenuto la certificazione ISO 13485. Quando un marchio possiede tutte e quattro le certificazioni, ha costruito un'infrastruttura di gestione della qualità che va oltre la conformità cosmetica nel territorio dei dispositivi medici.
Come valutare se il sistema di controllo qualità di un marchio è reale
Quattro domande da porre al tuo fornitore
1. Potete fornire rapporti sui test sui lotti per i lotti specifici che sto acquistando, non solo un certificato generale del prodotto?
Un vero e proprio sistema qualità produce documentazione per ogni lotto. Il "Certificato generale del prodotto" conferma che la formulazione è stata testata ad un certo punto. Il "rapporto di test in batch" conferma che le bottiglie specifiche che hai ricevuto sono state testate e soddisfano le specifiche. Se il fornitore non è in grado di fornire la documentazione specifica del lotto, si tratta di un problema di trasparenza della qualità.
2. La vostra sterilizzazione ha una copertura del 100% o un campionamento statistico?
Se la risposta è diversa da "il 100% di ogni bottiglia viene sterilizzata prima della spedizione", si tratta di una lacuna di sicurezza. La sterilizzazione dei campioni lascia una certa percentuale di ciascun lotto non sterilizzato e non c'è modo di sapere quali bottiglie nel tuo ordine sono quelle non sterilizzate.
3. Cosa copre la tua certificazione ISO 13485: la struttura, la linea di prodotti o un modello di prodotto specifico?
La portata conta. Una certificazione che copra l'intera struttura e tutti i prodotti è significativamente più significativa di una che copra una singola linea di prodotto o un singolo modello di prodotto. Richiedi lo scopo di certificazione e verificalo con l'ente emittente.
4. Come gestite la variazione del lotto di materie prime?
Se la risposta implica qualcosa di diverso da "testiamo ogni lotto in arrivo rispetto alle specifiche prima di rilasciarlo in produzione", il sistema di qualità presenta una lacuna nel punto di controllo più critico. La variazione delle materie prime è la fonte più comune di incoerenza tra lotti ed è la prima cosa che un vero sistema di controllo qualità affronta.
Perché i controlli del processo di produzione determinano la qualità finale
Stabilità dell'emulsione: il fondamento della coerenza del colore
Il pigmento PMU è fondamentalmente un sistema di emulsione: gli estratti vegetali a base acquosa e i trasportatori di pigmenti in fase oleosa devono essere accuratamente miscelati e rimanere stabili. Se il processo di emulsionamento non è controllato con precisione, il risultato è:
- Separazione di fase prima dell'uso: il pigmento si deposita, il fondo della bottiglia è più scuro della parte superiore
- Distribuzione non uniforme del colore nella pelle: grappoli di pigmento concentrato accanto ad aree con colore insufficiente
- Consistenza modificata nel tempo: le bottiglie aperte cambiano viscosità e comportamento quando l'emulsione si rompe
I produttori professionali utilizzano Emulsificazione a taglio a bassa velocità combinata con deaerazione sotto vuoto — la combinazione garantisce una miscelazione accurata, elimina le bolle d'aria che potrebbero influenzare la distribuzione del colore e produce un prodotto fisicamente stabile che rimane coerente dalla prima all'ultima goccia.
Distribuzione granulometrica: il parametro che determina tutto
La distribuzione delle dimensioni delle particelle del pigmento determina tre caratteristiche prestazionali critiche:
- Comportamento di rilascio del colore: Le particelle di dimensioni corrette rilasciano il colore in modo prevedibile durante l'impianto, producendo una saturazione uniforme
- Durata della conservazione: Le particelle nell'intervallo di dimensioni corrette (circa 0,020 μm su scala nanometrica) sono sufficientemente piccole da essere fagocitate dai fibroblasti e integrate nella matrice dermica, producendo una ritenzione stabile a lungo termine
- Tasso di clearance metabolica: Le particelle troppo piccole vengono metabolizzate troppo rapidamente, causando uno sbiadimento prematuro. Le particelle troppo grandi innescano l'eliminazione immunitaria, causando anche sbiadimento e potenziale migrazione
Questi parametri devono essere progettati nella fase di ricerca e sviluppo e convalidati attraverso test su lotti di prova, non indovinati o lasciati al caso.
Domande frequenti
Qual è il livello di ispezione della qualità più importante nel sistema di controllo qualità a sei livelli?
Tutti e sei gli strati sono necessari: il sistema è forte quanto il suo strato più debole. Tuttavia, lo strato di ispezione in entrata delle materie prime (Strato 1) è il più fondamentale perché impedisce in primo luogo che materie prime scadenti entrino nella produzione. Se materie prime contaminate o non conformi alle specifiche raggiungono il processo di produzione, nessuna ispezione a valle può compensare completamente. Un marchio con un forte Livello 1 e livelli a valle più deboli avrà comunque prestazioni superiori a un marchio che salta il Livello 1 e si affida ai test.
Il mio fornitore di pigmenti afferma che il suo prodotto è "certificato CE": è una verifica di sicurezza sufficiente?
La marcatura CE conferma che il prodotto ha superato i test di sicurezza per la formulazione specifica presentata. Non conferma che ogni lotto venga testato, che le materie prime siano verificate per lotto, che la sterilizzazione copra ogni bottiglia o che il processo di produzione sia costantemente controllato. Per una verifica significativa della sicurezza, cerca la marcatura CE combinata con ISO 9001 (coerenza del processo) e idealmente ISO 13485 (standard di produzione per dispositivi medici). La matrice di certificazione è ciò che fornisce una garanzia reale: un’unica certificazione è un punto di partenza, non una risposta completa.
Come posso verificare che la dichiarazione di sterilizzazione con ossido di etilene al 100% di un fornitore venga effettivamente applicata al mio ordine?
Richiedi il certificato di sterilizzazione per il lotto specifico da cui proviene il tuo ordine: un certificato di sterilizzazione per lotto deve mostrare i parametri di sterilizzazione (concentrazione di EO, tempo di esposizione, temperatura, durata di aerazione) e confermare una copertura del 100%. Se il fornitore fornisce solo un documento generale di convalida della sterilizzazione senza dati specifici del lotto, ciò indica che i registri di sterilizzazione specifici del lotto potrebbero non essere conservati. Produttori rispettabili mantengono registri completi di sterilizzazione per ogni lotto di produzione e possono fornire documentazione specifica per lotto su richiesta.
Perché alcuni pigmenti cambiano colore o diventano più sottili dopo essere stati conservati per alcuni mesi?
Si tratta in genere di una delle due modalità di guasto: (1) Rottura dell'emulsione: l'emulsione olio-acqua che trasporta il pigmento è fisicamente instabile nelle condizioni di conservazione, causando la separazione della formulazione o il cambiamento della viscosità. Questo è un problema di qualità di produzione, non un problema di gestione. (2) Ossidazione: le molecole di pigmento reagiscono con l'ossigeno che nel tempo è penetrato nel sigillo della bottiglia, causando un cambiamento di colore. I produttori professionali utilizzano sigilli ermetici per bottiglie e forniscono indicazioni per la conservazione (lontano dalla luce solare diretta, temperatura costante) per ridurre al minimo questo problema. Se un pigmento cambia in modo significativo nel giro di settimane o mesi dall'acquisto, l'ingegneria della stabilità della formulazione è inadeguata: vale la pena rivolgersi al fornitore e prendere in considerazione una marca diversa per gli acquisti futuri.
Il pigmento "naturale" è più sicuro del pigmento sintetico?
Non intrinsecamente: "naturale" si riferisce alla fonte del pigmento, non alla sua purezza o al profilo di sicurezza. I pigmenti di origine vegetale possono contenere allergeni, concentrazioni variabili di composti e rischi di contaminazione microbica proprio come i pigmenti sintetici. Ciò che conta non è la provenienza ma la lavorazione: la materia prima è stata raffinata per rimuovere le impurità e testata per la sicurezza? Un pigmento di livello professionale, sia minerale che di derivazione vegetale, sarà stato sottoposto alla stessa purificazione, test e controllo di qualità. Il marketing basato sulla fonte ("naturale", "minerale", "biologico") non è un indicatore di sicurezza: chiedi invece i rapporti sui test di terze parti e la documentazione di certificazione.
Punti chiave
- Un documento di certificazione conferma che "questa formulazione ha superato i test ad un certo punto" ma non conferma che "ogni lotto soddisfa lo standard ogni volta che viene spedito". La distinzione è dove si verificano i guasti alla sicurezza.
- Il sistema di controllo qualità a sei livelli (ispezione delle materie prime, lotto di prova, visione automatizzata, campionamento manuale, ispezione al microscopio, sterilizzazione con EO al 100%) deve funzionare ininterrottamente: gli spazi tra gli strati sono il punto in cui i difetti raggiungono il mercato
- La copertura della sterilizzazione con EO al 100% è lo standard professionale: la "sterilizzazione del campione" o la "sterilizzazione statistica" lascia alcune bottiglie non sterilizzate e non è accettabile per un prodotto impiantato
- La conformità EU ResAP richiede un controllo continuo della formulazione, non solo test di certificazione iniziali: deve essere applicato a ogni lotto, non solo al campione inviato
- La matrice di certificazione a quattro nuclei (FDA + CE + ISO 9001 + ISO 13485) fornisce la garanzia di qualità più significativa: ISO 13485 è l'elemento di differenziazione che separa la produzione di dispositivi medici dalla produzione di prodotti cosmetici
- La variazione dei lotti di materie prime è la fonte più comune di incoerenza dei lotti: un'adeguata ispezione in entrata per ogni lotto è il punto di controllo fondamentale che l'ispezione a valle non può compensare completamente
- Il marketing "naturale" o "minerale" non è un indicatore di sicurezza: richiedi rapporti di test di terze parti e documentazione sui lotti indipendentemente dalla narrazione della fonte


